 EN
Cura della pelle per la casa
Ideale per le routine quotidiane di cura del viso, offre soluzioni estetiche facili da usare in casa.

2026/10/26
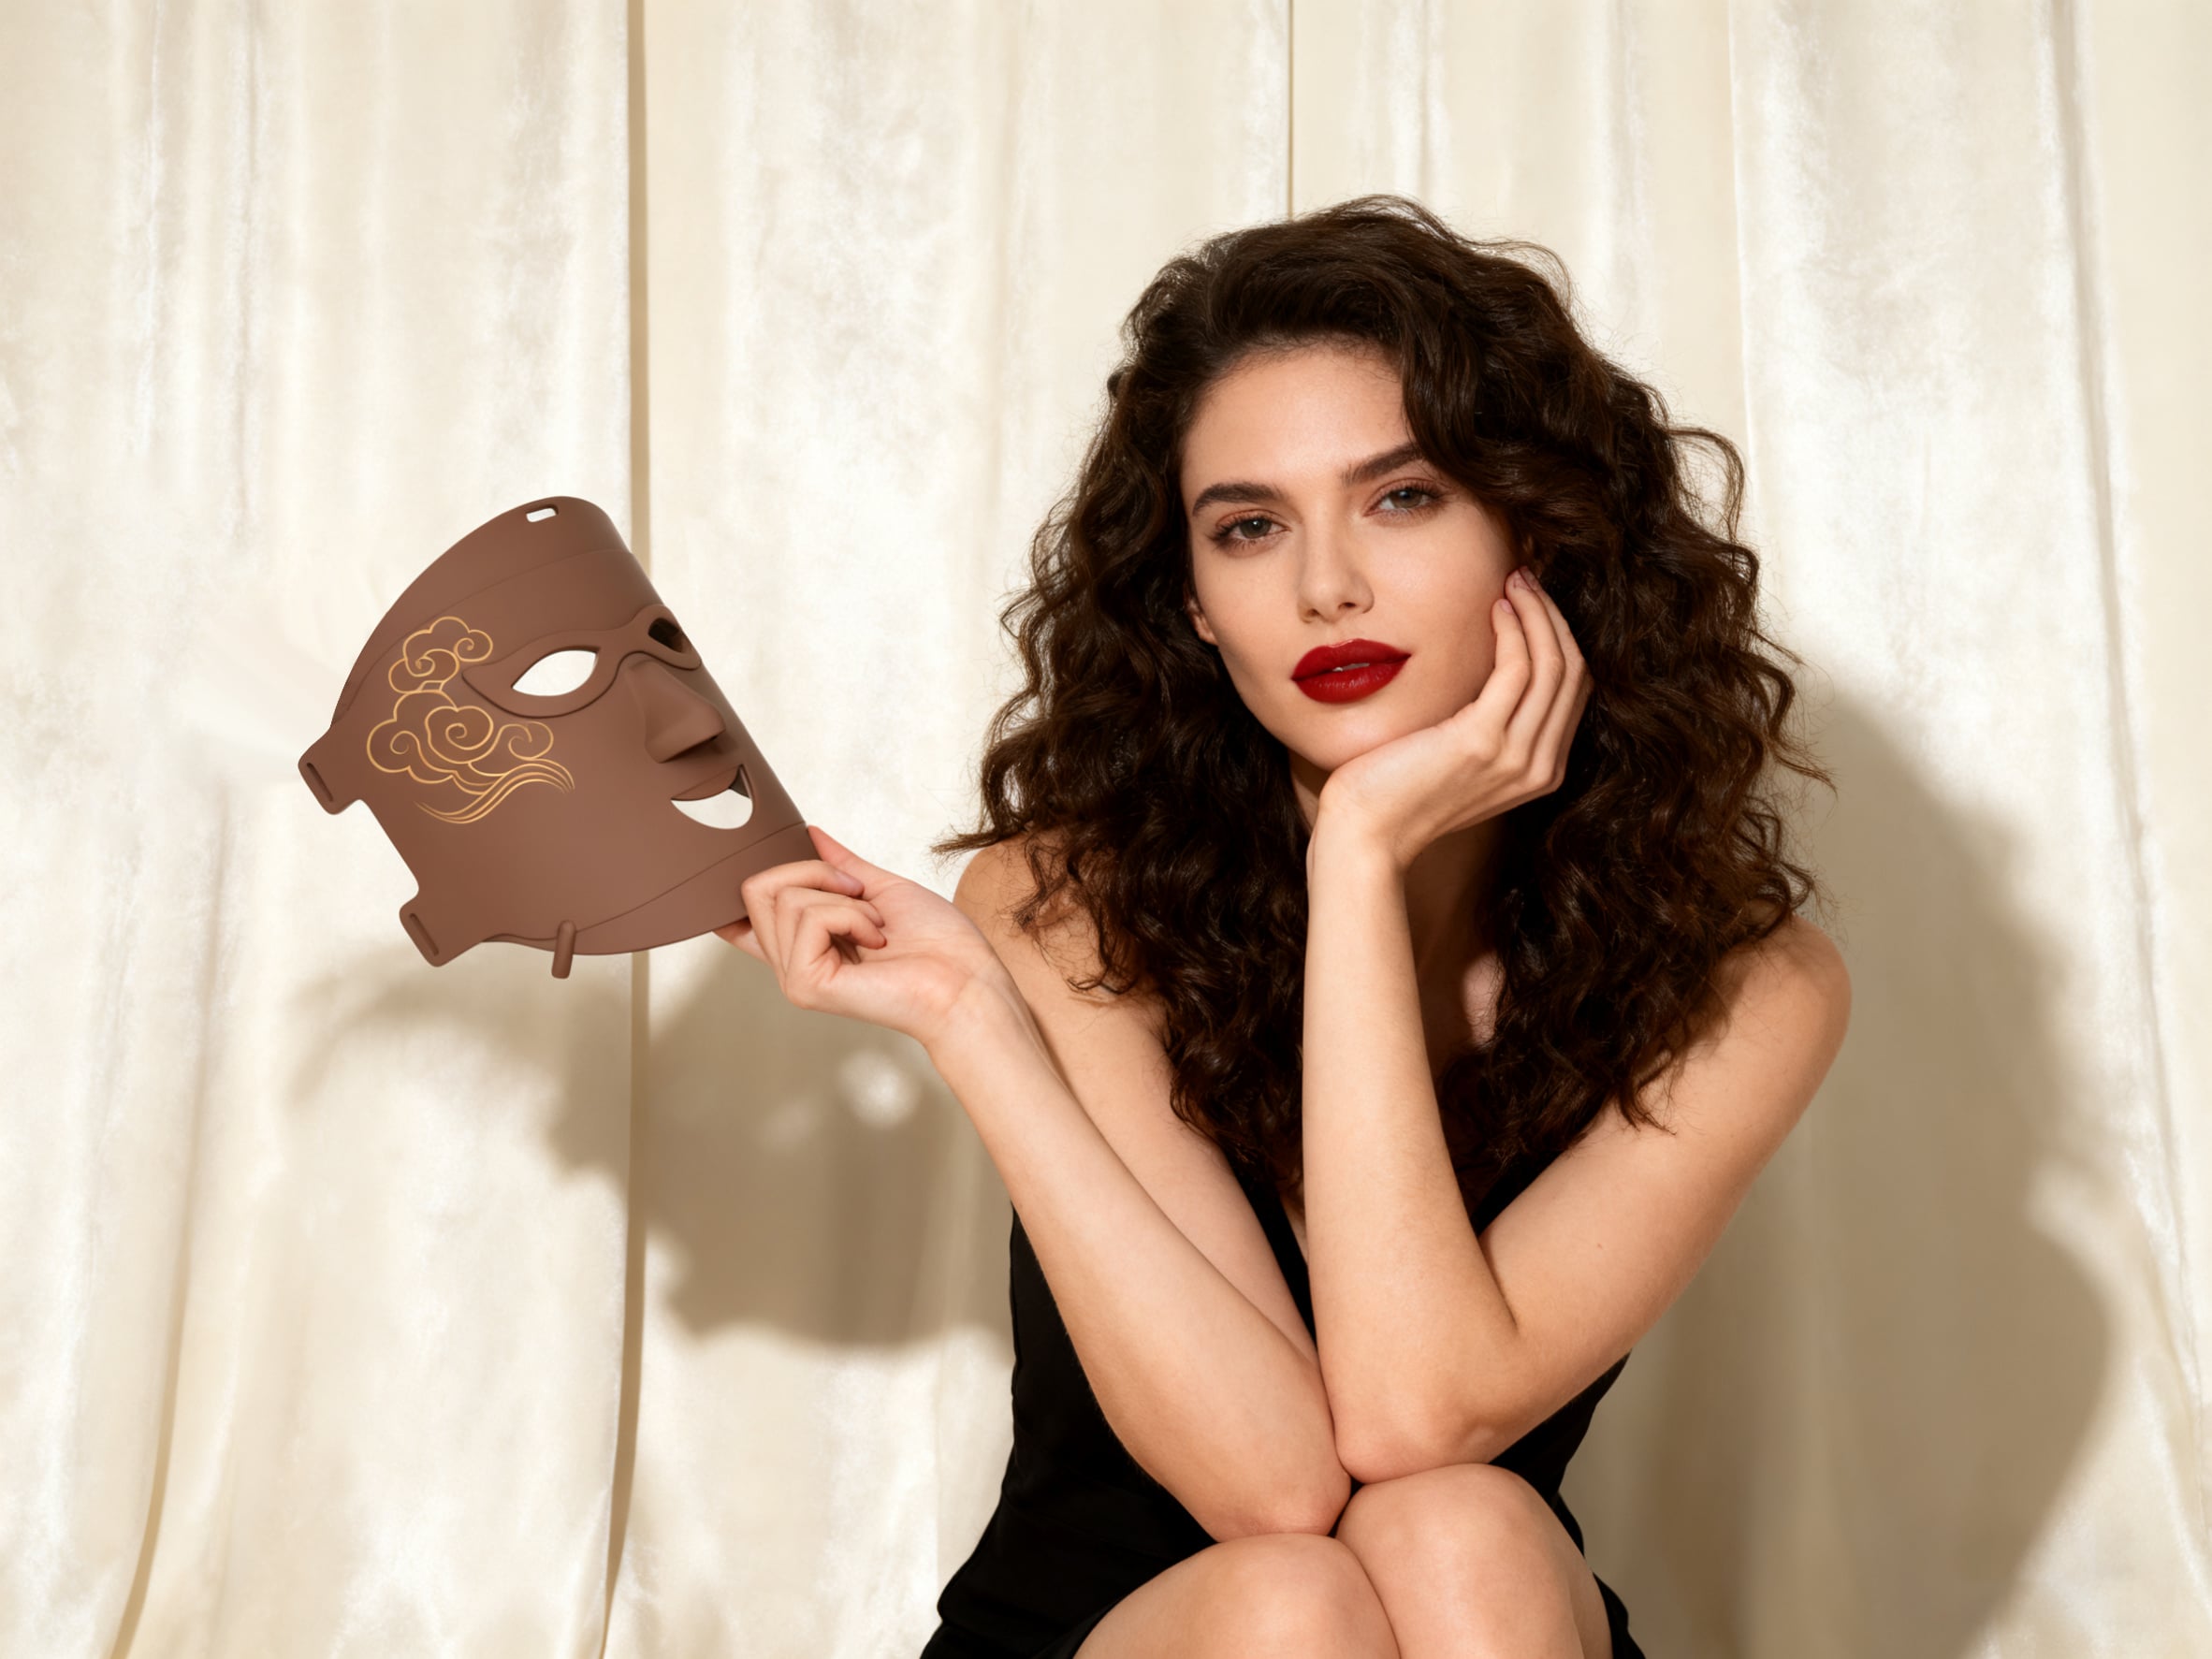
Per un marchio che acquista una maschera in silicone per trattamenti LED per la cura della pelle, il materiale rappresenta soltanto la parte visibile della decisione. Una forma flessibile per il volto può apparire eccellente su un campione, ma diventare difficile da assemblare, presentare una vestibilità non uniforme o risultare poco affidabile intorno agli elettronici integrati quando si passa alla produzione su larga scala. Dal punto di vista di un acquirente internazionale, la domanda utile non è semplicemente se una fabbrica sia in grado di stampare a iniezione il silicone, bensì se essa controlli l’intera catena: tracciabilità del materiale, progettazione degli stampi, polimerizzazione, integrazione LED, ispezione e gestione delle modifiche.
Bene realizzato maschera in silicone è pertanto un sistema, e non un singolo componente stampato. I seguenti punti di controllo produttivo aiutano i team di marca a trasformare un concetto attraente in una specifica prodotto riproducibile.
«Silicone» indica una famiglia di materiali, non una ricetta universale. Prima dell’avvio della realizzazione degli stampi, concordare l’uso previsto da parte del consumatore, la durata del contatto con la pelle, il metodo di pulizia, il colore, la sensazione tattile, i requisiti di trasparenza e la compatibilità con LED, cablaggi, adesivi e cinghie. Queste scelte guidano la selezione della gomma al silicone liquida (LSR), della gomma al silicone solida, dei pigmenti e di eventuali processi di post-cura.
Per un contatto con la pelle maschera in silicone , il fornitore deve essere in grado di identificare la classe del materiale, i registri di lotto, i controlli sui pigmenti o sugli additivi e la documentazione disponibile dal fornitore del materiale. Se un prodotto avanza pretese mediche o entra in un percorso regolamentato, il piano di valutazione deve essere definito per il dispositivo finito e per le condizioni previste di contatto. Un’etichetta del materiale da sola non sostituisce la valutazione specifica per il prodotto.
Qui esiste un compromesso pratico. Una formulazione più morbida può migliorare l'aderenza al volto, mentre una formulazione più rigida può semplificare la manipolazione e il montaggio. La scelta ottimale dipende dalla geometria della maschera, dal layout ottico e dall'esperienza utente target del marchio, non da un'affermazione generica secondo cui una determinata durezza sia universalmente preferibile.
Le maschere facciali combinano comunemente ampie aree sottili con aperture per occhi, naso e bocca. Queste caratteristiche impongono esigenze particolari allo stampo. La posizione dei canali di immissione, la lunghezza del flusso, l'equilibrio tra le cavità, gli sfiati, il posizionamento della linea di divisione e l'espulsione influenzano tutti se il pezzo stampato maschera in silicone si riempie in modo uniforme e si stacca senza deformazioni.
Con la stampatura a iniezione LSR, due componenti vengono dosati e miscelati prima che il materiale entri nello stampo riscaldato. Ciò rende il controllo del rapporto, la gestione dell’aria, il comportamento dell’iniezione e le condizioni di reticolazione parte integrante del piano qualità. Una cattiva ventilazione può causare aria intrappolata o bordi incompleti; un controllo insufficiente della bava può generare lavorazioni di rifinitura irregolari intorno ai tagli facciali sensibili; un supporto inadeguato in una zona sottile può provocare variazioni dopo lo sformato.
Chiedere al produttore di esaminare il progetto per la sua realizzabilità prima della costruzione degli stampi per la produzione. Tale revisione deve identificare le dimensioni critiche, le superfici estetiche, i bordi sensibili alla bava, la validazione del ritiro atteso e il metodo di ispezione per ogni caratteristica. È più economico ottimizzare un punto di iniezione o una caratteristica di posizionamento in questa fase piuttosto che ricorrere successivamente a interventi manuali correttivi.
Per un prodotto LED per la cura della pelle, il maschera in silicone non può essere valutato separatamente dal motore luminoso. Le schede LED, i circuiti flessibili, le lenti o i diffusori, i connettori e i dispositivi di fissaggio del cavo devono mantenere la posizione corretta mentre la maschera si flette. Il piano di produzione deve definire come i componenti vengono posizionati prima dell’incapsulamento o dell’assemblaggio, quali misure impediscono lo spostamento durante la polimerizzazione e come vengono protetti gli sbocchi dei cavi da piegamenti ripetuti.
Un’abitudine utile consiste nel distinguere chiaramente ciò che deve essere controllato dallo stampo da ciò che deve essere controllato dalla fixture di assemblaggio. Lo stampo può definire la geometria della silicona e le cavità; una fixture potrebbe essere necessaria per tenere in posizione i moduli LED, allineare le aperture ottiche o mantenere il percorso dei cavi durante un processo secondario. Una strategia chiara dei riferimenti (datum) aiuta a evitare situazioni in cui ogni singolo componente risulta ‘entro tolleranza’, ma i LED risultano decentrati rispetto alle aperture facciali.
Non assumere che un aspetto sigillato dimostri un’assemblaggio durevole. Definire prove di trazione, flessione, illuminazione e ispezione visiva che riflettano le normali modalità di manipolazione e pulizia. Se si utilizzano adesivi, rivestimenti o inserti, verificarne la compatibilità con il sistema al silicone scelto e con le temperature previste nonché con le condizioni di pulizia cui il prodotto sarà sottoposto.
La vulcanizzazione trasforma il materiale non vulcanizzato nell’elastomero finito; pertanto, tempo e temperatura devono essere controllati come parametri di produzione, anziché essere considerati semplici impostazioni di base. La finestra accettabile dipende dalla formulazione scelta, dalla geometria, dagli utensili e dal carico. Un processo che funziona in una breve serie pilota potrebbe comportarsi in modo diverso quando le cavità operano in continuo o quando le condizioni ambientali cambiano.
Per ogni maschera in silicone , documentare la temperatura approvata dello stampo, il tempo di rettifica, il rapporto di miscelazione, la tracciabilità del lotto e qualsiasi requisito di post-rettifica. Quindi collegare tali registrazioni ai risultati delle ispezioni. Ciò crea un utile ciclo di feedback: se si verificano variazioni nella morbidezza, nell’odore, nel colore, nell’aderenza o nella finitura superficiale, lo stabilimento può analizzare un registro di processo definito anziché basarsi sulla memoria.
Vale inoltre la pena verificare come il fornitore gestisce l’abbinamento dei colori e le modifiche di lotto. Piccole differenze nei pigmenti possono risultare evidenti su una grande superficie frontale, e una sostituzione del materiale può influenzare sia l’aspetto che il comportamento durante il montaggio. Le modifiche devono essere esaminate e approvate attraverso un processo controllato, specialmente dopo che i campioni sono stati accettati.
Un piano di ispezione in produzione dovrebbe prevedere più di un semplice controllo visivo rapido. Definire i controlli in entrata per il silicone, i componenti elettronici e l'imballaggio; i controlli in processo per lo stampaggio e l'assemblaggio; e i controlli sul prodotto finito che riflettano il modo in cui la maschera viene effettivamente utilizzata.
I limiti di accettazione devono essere concordati nella specifica, non improvvisati in linea. Se un marchio dispone di un campione di riferimento, questo deve essere abbinato a criteri misurabili; la semplice indicazione «corrispondere al campione approvato» è troppo soggettiva per una produzione su larga scala. maschera in silicone programma.
La prontezza alla produzione non si raggiunge quando il primo campione ha un aspetto soddisfacente. Si raggiunge quando il fornitore è in grado di ottenere ripetutamente lo stesso risultato mediante controlli documentati. Un percorso ragionevole prevede: revisione del progetto, prova degli utensili, campioni ingegneristici, un pilotaggio limitato e, solo successivamente, il rilascio per la produzione con registri di ispezione concordati.
Durante ciascuna fase, registrare i problemi aperti, quali sbavature sui bordi, allineamento dei LED, odore, colore, aderenza o posizionamento dei cavi. Assegnare un responsabile, un’azione correttiva e un metodo di verifica successiva. Questo processo è meno appariscente rispetto a una revisione del design industriale, ma protegge il marchio da variabilità ricorrenti dopo il lancio.
Un partner OEM e ODM può supportare la personalizzazione delle funzioni del prodotto, dell’aspetto e dell’imballaggio per dispositivi per la bellezza domestica. Per gli acquirenti, è fondamentale avviare tempestivamente un dialogo produttivo condividendo l’uso previsto, il mercato di destinazione, la configurazione luminosa desiderata, le aspettative in termini di pulizia e i requisiti del marchio. Ciò consente alla fabbrica di valutare la fattibilità del processo prima che costi e tempistiche diventino definitivi.
| Focus | Controllo registrato |
|---|---|
| Lotto materiale | Rilascio del lotto da parte del fornitore |
| Pigmento | Verifica del colore e degli additivi |
| Mescolamento | Controllo della dosatura e del miscelamento |
| Cavità Morbida | Revisione del riempimento e dello spurgo |
| Linea di divisione | Limite di accettazione per lo sbalzo |
| Zona sottile | Piano di misurazione dello spessore |
| Apertura facciale | Verifica delle dimensioni dell’apertura |
| Cure | Registrazione di temperatura e tempo |
| Cavità LED | Verifica dell’allineamento ottico |
| Percorso del circuito | Controllo del fissaggio per il cablaggio |
| Uscita del connettore | Test di flessione e di protezione da sollecitazione |
| Superficie | Ispezione di contaminazione e bordi |
| Adatto | Valutazione della simmetria e del recupero |
| Assemblea | Verifica dell’illuminazione funzionale |
| Imballaggio | Verifica di identificazione e tracciabilità |
| Cambiamento | Registro dell’approvazione ingegneristica |
Prima di approvare un maschera in silicone progetto, richiedere risposte chiare a queste domande:
Una routine di pulizia maschera in silicone il programma produttivo allinea il comportamento dei materiali, la progettazione degli utensili, l’integrazione elettronica e la verifica della qualità già dalla prima revisione del progetto. Quando tali controlli vengono definiti precocemente, lo stabilimento produttivo e il marchio possono concentrarsi sulla ripetibilità, anziché sulla correzione di problemi prevenibili dopo l’avvio della produzione.

2026/10/30
Scopri perché lo sviluppo interno degli stampi aiuta un produttore di dispositivi di bellezza RF a migliorare la coerenza del prodotto, la velocità di iterazione, il controllo degli utensili e la prontezza alla produzione.

2026/10/30
Scopri come verificare le capacità di ricerca e sviluppo (R&D) e di prototipazione di un produttore di dispositivi di bellezza a radiofrequenza, utilizzando flussi di lavoro ingegneristici pratici e checklist per audit.

2026/10/30
Scopri cosa influenza il MOQ nella scelta di un produttore di dispositivi di bellezza RF e come pianificare un primo ordine a minor rischio, bilanciando piattaforma e personalizzazione.

2026/10/30
Utilizzare questo checklist per la valutazione del produttore di dispositivi di bellezza a radiofrequenza per confrontare le prove di sicurezza, le capacità OEM e ODM, il controllo qualità e la prontezza al lancio.

2026/10/30
Scopri come la tecnologia rende la bellezza in casa più guidata, coerente e informata — oltre a una pratica checklist per scegliere con saggezza i dispositivi.

2026/10/30
Scopri come l'intelligenza artificiale e i dispositivi intelligenti plasmano il futuro della bellezza, grazie a routine adattive, indicazioni chiare, design affidabile e cure controllate dall'utente.

Ideale per le routine quotidiane di cura del viso, offre soluzioni estetiche facili da usare in casa.

Perfetto per trattamenti frequenti in spa e saloni, migliora l’esperienza e i risultati dei clienti.

Supporta i dermatologi con dispositivi avanzati per sessioni professionali di terapia cutanea.

Offre soluzioni innovative per massaggi e rilassamento su tutto il corpo con dispositivi domestici.

Include tecnologie anti-età per aiutare a ridurre le rughe e stimolare la vitalità della pelle.

Dispositivi specializzati per la rimozione dei peli in modo sicuro ed efficace, adatti all’uso domestico o clinico.

I nostri clienti adorano i dispositivi estetici Perfect Idea. Qualità, confezionamento e risultati sono tutti eccezionali. Abbiamo registrato un aumento delle vendite ripetute dopo aver inserito i loro detergenti per il viso nella nostra gamma. Il loro team di supporto è reattivo e affidabile.

Perfect Idea porta innovazione e affidabilità negli elettrodomestici per la bellezza domestica. La nostra collaborazione ha introdotto i loro strumenti per massaggi alle donne giapponesi, aumentando la soddisfazione dei clienti e rafforzando la fiducia nel nostro marchio in tutta la regione.

Abbiamo collaborato con Shenzhen Perfect Idea Tech per il loro equipaggiamento per la bellezza. La spedizione è stata rapida e ogni prodotto ha corrisposto alle nostre aspettative. I loro massaggiatori per uso domestico sono particolarmente apprezzati sia dai saloni locali sia dagli utenti privati.

L’imballaggio elegante e il design accattivante rendono Perfect Idea immediatamente riconoscibile. I consumatori francesi apprezzano le istruzioni chiare e i risultati visibili. La comunicazione è stata efficiente e gli ordini sono sempre arrivati puntualmente.

I dispositivi personali per uso domestico di Perfect Idea sono diventati un preferito tra i nostri clienti. La linea di dispositivi per la bellezza offre qualità a un prezzo ragionevole, e la formazione tecnica fornita al nostro personale ha reso l’integrazione estremamente semplice.

Abbiamo scelto Perfect Idea per il nostro portafoglio di prodotti per la bellezza e abbiamo ricevuto feedback molto positivi dai nostri clienti. I prodotti sono facili da commercializzare online e l’assistenza clienti è affidabile e utile.
