 EN
Cura de la pell per a l’ús domèstic
Ideal per a les rutines diàries de cura facial, oferint solucions de bellesa fàcils d’usar a casa.

2026/10/26
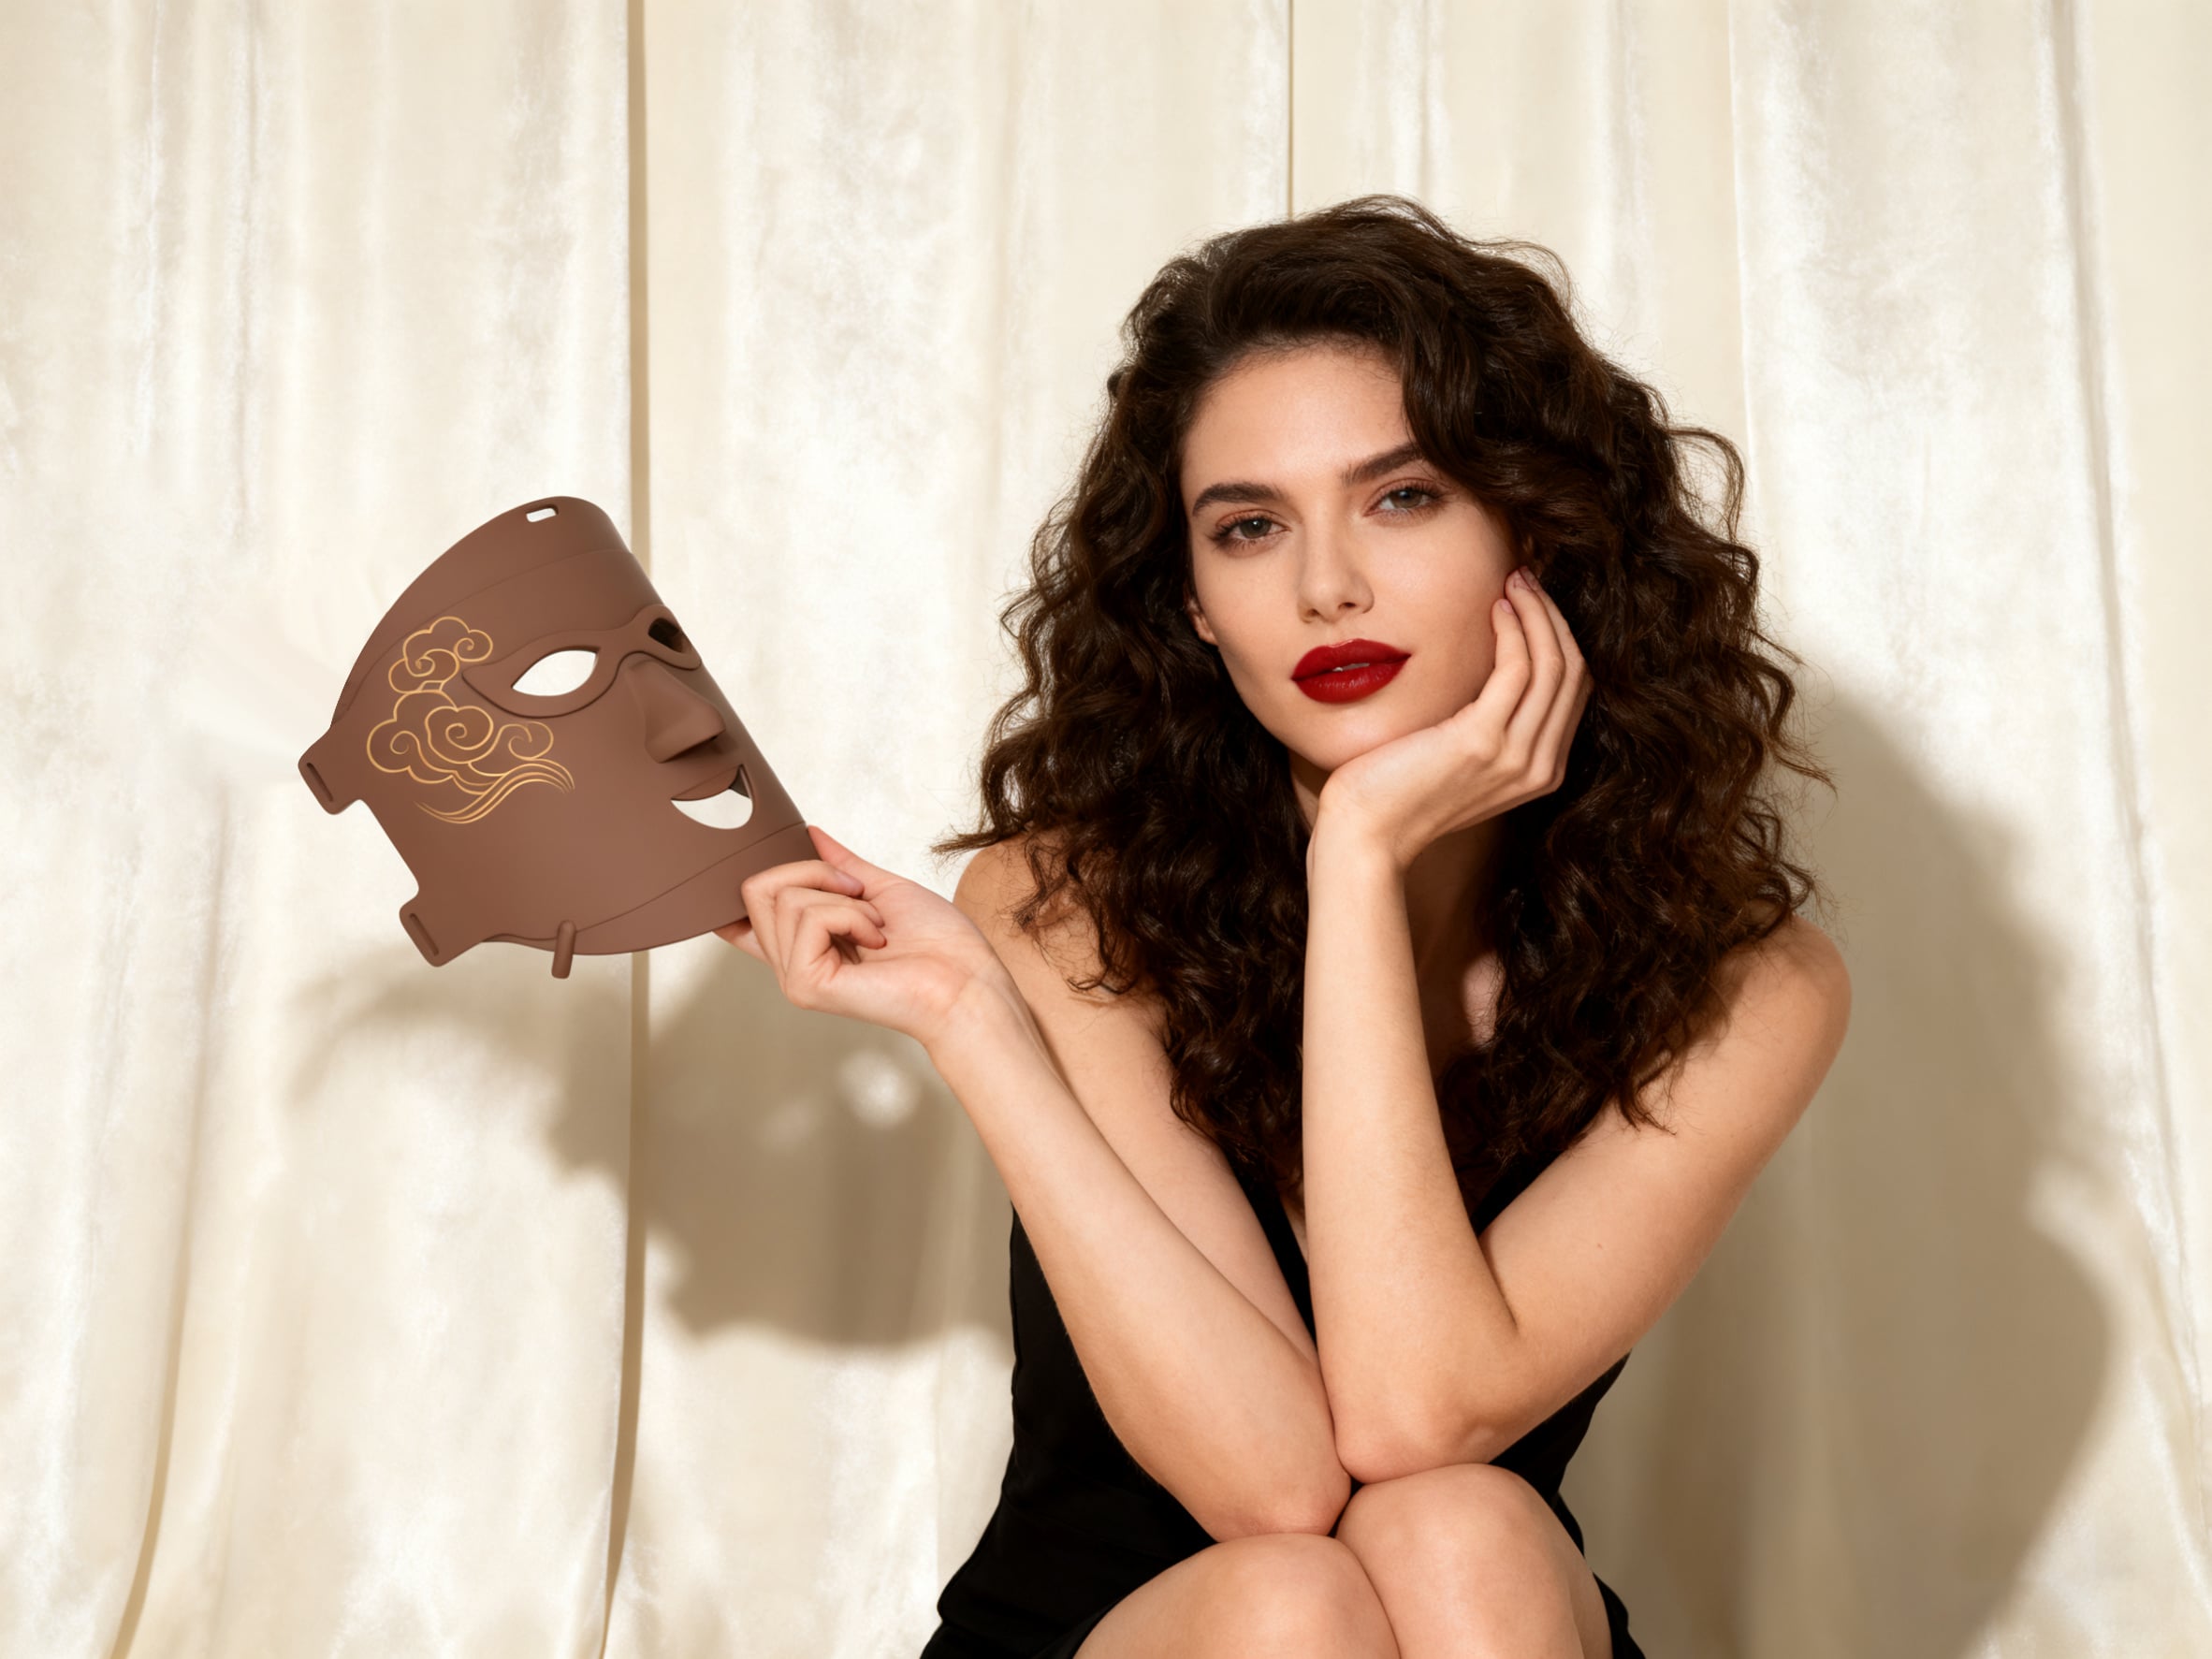
Per a una marca que subministra una màscara de silicona per a tractaments cutanis amb LED, el material només és la part visible de la decisió. Una forma facial flexible pot semblar excel·lent en una mostra, però es pot tornar difícil de muntar, inconsistent en l’ajust o poc fiable al voltant de l’electrònica integrada quan s’escala la producció. Des de la perspectiva d’un comprador internacional, la pregunta útil no és simplement si una fàbrica pot moldre silicona. És si la fàbrica controla tota la cadena: traçabilitat del material, disseny del motlle, curat, integració de LED, inspecció i control de canvis.
Un màscara de silicona és, per tant, un sistema i no una única peça moldrejada. Els següents punts de control de fabricació ajuden els equips de marca a transformar un concepte atractiu en una especificació de producte repetible.
«Silicona» descriu una família de materials, no una recepta universal. Abans d’iniciar la fabricació d’eines, cal acordar l’ús previst per al consumidor, la durada del contacte amb la pell, el mètode de neteja, el color, la sensació tàctil, els requisits de transparència i la compatibilitat amb LEDs, cables, adhesius i corretges. Aquestes decisions orienten la selecció de cautxú de silicona líquid (LSR), cautxú de silicona sòlid, pigments i qualsevol procés de postcurat.
Per a un contacte amb la pell màscara de silicona , l’proveïdor hauria de ser capaç d’identificar la qualitat del material, els registres de lot, el control de pigments o additius i la documentació disponible de l’empresa proveïdora del material. Si un producte farà afirmacions mèdiques o entrarà en una via regulada, cal definir el pla d’avaluació per al dispositiu acabat i les condicions de contacte previstes. Una etiqueta de material per si sola no substitueix l’avaluació específica del producte.
Hi ha un compromís pràctic aquí. Una formulació més tova pot millorar la conformitat facial, mentre que una formulació més rígida pot facilitar la manipulació i el muntatge. La tria adequada depèn de la geometria de la màscara, de la disposició òptica i de l’experiència d’usuari objectiu de la marca, no pas d’una afirmació genèrica segons la qual una duresa sigui universalment preferible.
Les màscares facials solen combinar àrees amples i fines amb obertures per als ulls, el nas i la boca. Aquestes característiques imposen exigències inusuals a les eines. La ubicació dels canals d’alimentació, la longitud del flux, l’equilibri de les cavitats, les escletxes de ventilació, la col·locació de les línies de separació i l’extracció influeixen tots en si la peça màscara de silicona es omple uniformement i es desenganxa sense deformar-se.
Amb la moldatge per injecció de LSR, es dosen i barregen dos components abans que el material entri en un motlle escalfat. Això fa que el control de la proporció, la gestió de l’aire, el comportament de la injecció i les condicions de curat formen part del pla de qualitat. Una mala ventilació pot deixar aire atrapat o vores incompletes; un control deficient de la rebaba pot provocar un acabat irregular al voltant de tallats facials sensibles; i un suport inadequat en una zona prima pot causar variacions després de l’extracció del motlle.
Demaneu al fabricant que revisi el disseny des del punt de vista de la fabricabilitat abans de fabricar les eines de producció. Aquesta revisió ha d’identificar les dimensions crítiques, les superfícies estètiques, les vores sensibles a la rebaba, la validació de la contracció esperada i el mètode d’inspecció per a cada característica. És més econòmic afinar una entrada o una característica de localització en aquesta fase que compensar-ne els defectes amb treball manual posteriorment.
Per a un producte d’escorça LED, el màscara de silicona no es pot avaluar de forma independent de l’enginy de llum. Les plaques LED, els circuits flexibles, les lentilles o difusors, els connectors i la protecció contra tracció han de romandre correctament posicionats mentre la màscara es flexa. El pla de fabricació ha d’especificar com es posicionen els components abans de l’encapsulació o l’muntatge, què impedeix el seu moviment durant la cura i com es protegeixen les sortides dels cables contra flexions repetides.
Un hàbit útil consisteix a separar allò que ha de controlar l’emmotllat d’allò que ha de controlar la fixació d’muntatge. L’emmotllat pot definir la geometria de la silicona i les cavitats; pot ser necessària una fixació per subjectar els mòduls LED, alinear les obertures òptiques o mantenir el recorregut dels cables durant un procés secundari. Una estratègia clara de referència ajuda a evitar situacions en què cada peça és individualment «dins de la tolerància», però els LED queden descentrats respecte als orificis facials.
No assumiu que una aparença sellada demostra un muntatge durador. Definiu proves de tracció, flexió, il·luminació i visuals que reflecteixin la manipulació i la neteja habituals. Si s’utilitzen adhesius, recobriments o insercions, valideu-ne la compatibilitat amb el sistema de silicona escollit i amb l’exposició tèrmica i a la neteja prevista per al producte.
El curat converteix el material no curat en l’elastòmer acabat; per tant, el temps i la temperatura han de controlar-se com a paràmetres de producció, i no com a configuracions de fons. La finestra acceptable depèn de la formulació seleccionada, la geometria, les eines i la càrrega. Un procés que funciona en una prova pilot curta pot comportar-se de manera diferent quan les cavitats funcionen de forma contínua o quan canvien les condicions ambientals.
Per cada màscara de silicona , documenteu la temperatura de motlle aprovada, el temps de curat, la proporció de mescla, la traçabilitat del lot i qualsevol requisit de postcurat. A continuació, connecteu aquests registres amb els resultats d’inspecció. Això crea un bucle de retroalimentació útil: si la tovessor, l’olor, el color, l’ajust o l’acabat superficial canvien, l’empresa pot investigar un registre de procés definit en lloc de confiar en la memòria.
També val la pena confirmar com gestiona l’proveïdor la coincidència de colors i els canvis de lot. Les petites diferències de pigment poden ser evidents en una superfície facial gran, i una substitució de material pot afectar tant l’aparença com el comportament de muntatge. Els canvis s’han d’avaluar i aprovar mitjançant un procés control·lat, especialment després que les mostres hagin estat aprovades.
Un pla d’inspecció de producció hauria d’incloure més que una simple inspecció visual ràpida. Definiu controls d’entrada per a la silicona, els components electrònics i l’embalatge; controls en procés per al motllet i el muntatge; i comprovacions del producte acabat que reflecteixin com es fa servir realment la màscara.
Els límits d’acceptació s’han d’acordar a l’especificació, no improvisar-los a la línia. Si una marca disposa d’una mostra de referència, aquesta s’ha d’acompanyar de criteris mesurables; «fer coincidir la mostra aprovada» per si sola és massa subjectiva per a una producció en gran volum. màscara de silicona programa.
La preparació per a la fabricació no s’assoleix quan la primera mostra té bona aparença. S’assoleix quan el proveïdor pot obtenir repetidament el mateix resultat amb controls documentats. Un camí raonable és: revisió del disseny, prova de les eines, mostres d’enginyeria, una petita producció pilot i, només llavors, la posada en producció amb registres d’inspecció acordats.
Durant cada etapa, registreu els problemes oberts, com ara el destell als marges, l’alineació dels LED, l’olor, el color, l’ajust o la distribució dels cables. Assigneu-ne un responsable, una acció correctiva i un mètode de verificació posterior. Això és menys espectacular que una revisió de disseny industrial, però protegeix la marca contra la variabilitat recurrent després del llançament.
Un soci OEM i ODM pot donar suport a la personalització de la funcionalitat del producte, de l’aparença i de l’embalatge en dispositius domèstics per a la bellesa. Per als compradors, la conversa productiva consisteix a compartir, des del principi, l’ús previst, el mercat objectiu, la configuració de llum desitjada, les expectatives de neteja i els requisits de marca. Això permet a l’fàbrica avaluar la viabilitat del procés abans que el cost i el calendari quedin fixats.
| Enfocament | Control registrat |
|---|---|
| Llote de material | Alliberament de lot del proveïdor |
| Pigment | Verificació del color i dels additius |
| Mesclant | Comprovació de dosificació i barreja |
| Cavitat del motlle | Revisió del buidatge i de la ventilació |
| Línia de separació | Límit d’acceptació del destell |
| Zona prima | Pla de mesura del gruix |
| Obertura facial | Verificació de les dimensions del tall |
| Cura | Registre de temperatura i temps |
| Cavitat LED | Verificació de l’alineació òptica |
| Recorregut del circuit | Control del dispositiu d’encaminament de cables |
| Sortida del connector | Prova de flexió i alliberament de tensió |
| Superfície | Inspecció de contaminació i vores |
| Queden bé | Avaluació de simetria i recuperació |
| Muntatge | Comprovació funcional de la il·luminació |
| Embalatge | Comprovació d'identificació i traçabilitat |
| Canvi | Registre d'aprovació tècnica |
Abans d'aprovar un màscara de silicona projecte, demaneu respostes clares a aquestes preguntes:
Rutina de neteja màscara de silicona el programa de fabricació alinea el comportament dels materials, el disseny d’eines, la integració electrònica i la verificació de qualitat des de la primera revisió de disseny. Quan aquests controls es defineixen pront, la fàbrica i la marca poden centrar-se en la repetibilitat, no en la correcció d’incidències previsibles un cop iniciada la producció.

2026/10/30
Utilitzeu aquesta llista de comprovació per avaluar fabricants de dispositius de bellesa RF per comparar les proves de seguretat, la capacitat OEM i ODM, el control de qualitat i la preparació per al llançament.

2026/10/30
Descobriu com la tecnologia fa que la bellesa a casa sigui més guiada, coherent i informada — i obteniu una llista de comprovació pràctica per triar els dispositius amb criteri.

2026/10/30
Descobriu com l'IA i els dispositius intel·ligents configuren el futur de la bellesa amb rutines adaptatives, orientació clara, disseny fiable i cura controlada per l'usuari.
2026/10/29
Descobriu per què els dispositius de bellesa portàtils són populars entre els usuaris moderns gràcies a la comoditat quotidiana, les rutines flexibles, la tecnologia més clara i hàbits de cura segurs.
2026/10/29
Apreni com portar un dispositiu de bellesa des del concepte fins a l’estanteria amb un pla pràctic que cobreix les afirmacions, l’enginyeria, la qualitat, l’envasat i els estàndards de llançament.
2026/10/29
Apreni com agrupar productes de bellesa amb dispositius en rutines clares que recolzin la retenció de clients, el reabastiment i la confiança duradora en la marca.

Ideal per a les rutines diàries de cura facial, oferint solucions de bellesa fàcils d’usar a casa.

Perfecte per a tractaments freqüents en spas i salons, millorant l’experiència i els resultats dels clients.

Donat suport als dermatòlegs amb dispositius avançats per a sessions professionals de teràpia cutània.

Ofereix solucions innovadores per a massatges i relaxació de tot el cos amb dispositius domèstics.

Incorpora tecnologies antienveliment per ajudar a reduir les arrugues i estimular la vitalitat de la pell.

Dispositius especialitzats per a l’eliminació segura i eficaç del pèl, adequats per a ús domèstic o clínic.

Els nostres clients adoren els dispositius de bellesa Perfect Idea. La qualitat, l’embalatge i els resultats són excel·lents. Després d’afegir els seus netejadors facials a la nostra gamma, hem observat un augment de les vendes recurrents. El seu equip de suport és receptiu i fiable.

Perfect Idea porta innovació i fiabilitat als aparells de bellesa per a l’hogar. La nostra col·laboració va introduir les seves eines de massatge entre les dones japoneses, augmentant la satisfacció dels clients i reforçant la confiança en la nostra marca a tota la regió.

Hem col·laborat amb Shenzhen Perfect Idea Tech per al seu equipament de bellesa. L’enviament va ser ràpid i cada producte va complir les nostres expectatives. Els seus massatges per a ús domèstic són especialment populars tant entre els salons locals com entre els usuaris particulars.

L’embalatge elegant i el disseny atractiu fan que Perfect Idea destaqui. Els consumidors francesos aprecien les instruccions senzilles i els resultats visibles. La comunicació va ser eficient i els comandes sempre van arribar a temps.

Els dispositius de cura personal per a ús domèstic de Perfect Idea s’han convertit en un favorit entre els nostres clients. La línia d’aparells de bellesa ofereix qualitat a un preu raonable, i la formació tècnica per al nostre personal va facilitar molt la incorporació.

Hem seleccionat Perfect Idea per a la nostra cartera de productes de bellesa i hem rebut comentaris molt positius dels nostres clients. Els productes són fàcils de comercialitzar en línia i l’assistència als clients és fiable i útil.
