 EN
Soins de la peau à domicile
Idéal pour les routines quotidiennes de soins du visage, offrant des solutions beauté faciles à utiliser à domicile.

2026/10/26
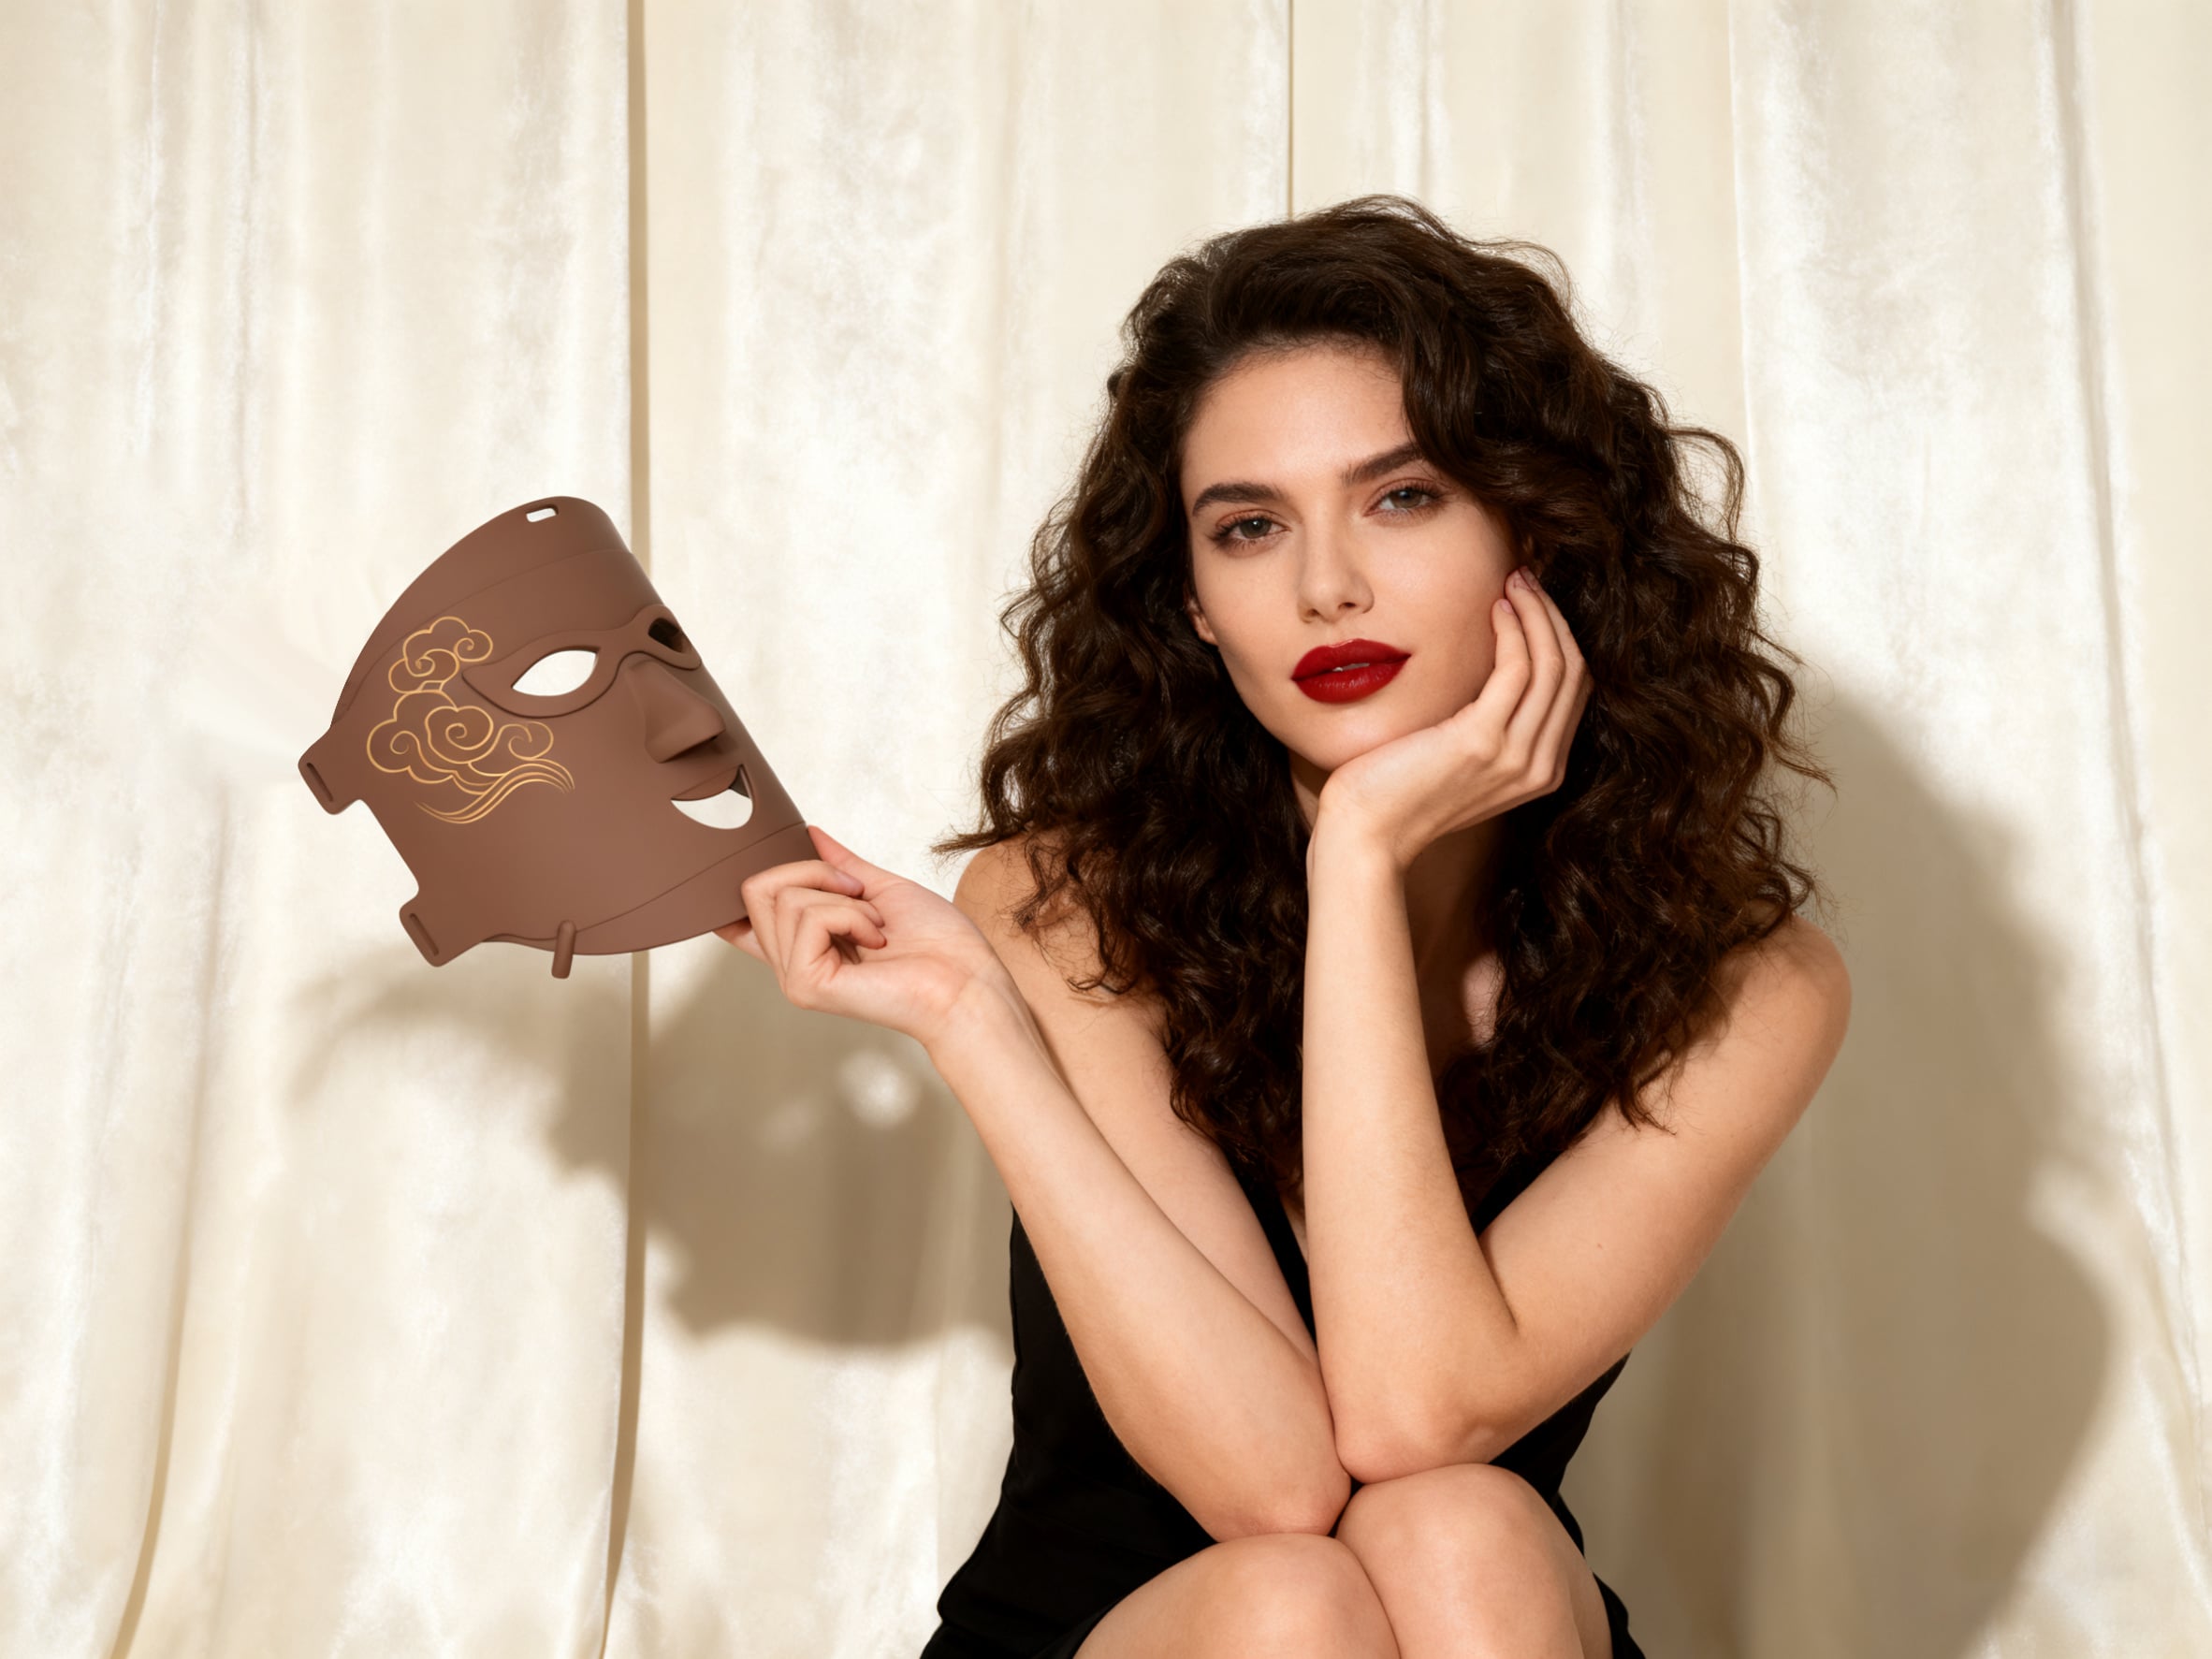
Pour une marque qui recherche un masque en silicone destiné aux soins de la peau à LED, le matériau ne constitue que la partie visible de la décision. Une forme souple adaptée au visage peut paraître excellente sur un échantillon, mais s’avérer difficile à assembler, incohérente en termes d’ajustement ou peu fiable autour des composants électroniques intégrés dès que la production est industrialisée. Du point de vue d’un acheteur international, la question utile n’est pas simplement de savoir si une usine est capable de mouler du silicone, mais bien si elle maîtrise l’ensemble de la chaîne : traçabilité du matériau, conception des moules, vulcanisation, intégration des LED, inspection et gestion des modifications.
Bien fabriquée masque en silicone constitue donc un système plutôt qu’une simple pièce moulée. Les points de contrôle de fabrication suivants aident les équipes de marques à transformer un concept attrayant en une spécification produit reproductible.
« Silicone » désigne une famille de matériaux, pas une recette universelle unique. Avant le démarrage de la fabrication des outillages, convenez de l’usage prévu par le consommateur, de la durée de contact avec la peau, de la méthode de nettoyage, de la couleur, de la texture, des exigences en matière de transparence, ainsi que de la compatibilité avec les DEL, les câblages, les adhésifs et les sangles. Ces choix orientent la sélection du caoutchouc silicone liquide (LSR), du caoutchouc silicone solide, des pigments et de tout procédé de post-cuisson.
Pour un contact avec la peau masque en silicone , le fournisseur doit être en mesure d’identifier la référence du matériau, les registres de lots, les contrôles relatifs aux pigments ou aux additifs, ainsi que la documentation fournie par le fabricant du matériau. Si un produit formule des allégations médicales ou entre dans une voie réglementée, le plan d’évaluation doit être défini pour le dispositif fini et ses conditions de contact prévues. Une étiquette matérielle à elle seule ne saurait remplacer une évaluation spécifique au produit.
Il existe ici un compromis pratique. Une formulation plus souple peut améliorer l’ajustement facial, tandis qu’une formulation plus ferme facilite la manipulation et le montage. Le choix optimal dépend de la géométrie du masque, de sa conception optique et de l’expérience utilisateur visée par la marque — et non d’une affirmation générique selon laquelle une dureté donnée serait universellement préférable.
Les masques faciaux combinent couramment de vastes zones minces avec des ouvertures pour les yeux, le nez et la bouche. Ces caractéristiques imposent des exigences inhabituelles à l’outillage. L’emplacement des points d’injection, la longueur d’écoulement, l’équilibre des empreintes, les évacuations de gaz, le positionnement de la ligne de parting et le système d’éjection influencent tous le fait que la pièce moulée masque en silicone se remplisse uniformément et se libère sans déformation.
Avec le moulage par injection de caoutchouc liquide (LSR), deux composants sont dosés et mélangés avant que le matériau n’entre dans un moule chauffé. Cela rend la régulation du rapport, la gestion de l’air, le comportement d’injection et les conditions de vulcanisation intégrales au plan qualité. Un mauvais évacuation des gaz peut entraîner de l’air piégé ou des bords incomplets ; un contrôle insuffisant des bavures peut provoquer un dégrossissage rugueux autour des découpes faciales sensibles ; et un soutien inadéquat dans une zone mince peut causer des variations après démoulage.
Demandez au fabricant d’examiner la conception pour sa faisabilité industrielle avant la fabrication des outillages de production. Cet examen doit identifier les cotes critiques, les surfaces esthétiques, les bords sensibles aux bavures, la validation prévue du retrait et la méthode d’inspection pour chaque caractéristique. Il est moins coûteux d’ajuster une entrée de matière ou une fonction de positionnement à ce stade que de compenser ultérieurement par des interventions manuelles.
Pour un produit de soin cutané à LED, le masque en silicone ne peut pas être évalué séparément du moteur lumineux. Les cartes LED, les circuits flexibles, les lentilles ou diffuseurs, les connecteurs et les dispositifs de relâchement de contrainte doivent rester correctement positionnés pendant la flexion du masque. Le plan de fabrication doit définir comment les composants sont positionnés avant l’encapsulation ou l’assemblage, ce qui empêche leur déplacement pendant le durcissement, et comment les sorties de câbles sont protégées contre les pliages répétés.
Une pratique utile consiste à distinguer ce que le moule doit contrôler de ce que la fixture d’assemblage doit contrôler. Le moule peut définir la géométrie en silicone et les cavités ; une fixture peut être nécessaire pour maintenir les modules LED, aligner les ouvertures optiques ou préserver le routage des câbles pendant un procédé secondaire. Une stratégie claire de références (datums) permet d’éviter une situation où chaque pièce est individuellement « dans les tolérances », mais où les LED sont décentrées par rapport aux ouvertures faciales.
Ne partez pas du principe qu’un aspect étanche prouve une assemblage durable. Définissez des contrôles de traction, de flexion, d’éclairage et visuels qui reflètent la manipulation et le nettoyage normaux. Si des adhésifs, des revêtements ou des inserts sont utilisés, validez leur compatibilité avec le système de silicone choisi ainsi que l’exposition prévue du produit aux températures et aux opérations de nettoyage.
La vulcanisation transforme le matériau non vulcanisé en élastomère fini ; par conséquent, le temps et la température doivent être contrôlés comme des paramètres de production, et non traités comme un réglage secondaire. La fenêtre acceptable dépend de la formulation retenue, de la géométrie, de l’outillage et de la charge. Un procédé qui fonctionne lors d’une courte série pilote peut se comporter différemment lorsque les cavités tournent en continu ou lorsque les conditions ambiantes changent.
Pour chaque masque en silicone , documentez la température approuvée du moule, le temps de cuisson, le rapport de mélange, la traçabilité par lot et toute exigence de post-cuisson. Ensuite, reliez ces enregistrements aux résultats des inspections. Cela crée une boucle de rétroaction utile : si la souplesse, l’odeur, la couleur, l’ajustement ou la finition de surface varie, l’usine peut examiner un enregistrement de procédure défini au lieu de se fier à la mémoire.
Il est également utile de confirmer la manière dont le fournisseur gère l’harmonisation des couleurs et les changements de lot. De légères différences de pigment peuvent être évidentes sur une grande surface faciale, et un remplacement de matériau peut affecter à la fois l’apparence et le comportement d’assemblage. Les changements doivent faire l’objet d’un examen et d’une approbation dans le cadre d’un processus contrôlé, notamment après la validation des échantillons.
Un plan d’inspection en production doit aller au-delà d’un simple contrôle visuel rapide. Définissez des contrôles à l’entrée pour le silicone, les composants électroniques et les emballages ; des contrôles en cours de fabrication pour le moulage et l’assemblage ; et des contrôles sur produit fini qui reflètent la manière dont le masque est effectivement utilisé.
Les limites d’acceptation doivent être convenues dans la spécification, et non improvisées sur la ligne de production. Si une marque dispose d’un échantillon de référence, celui-ci doit être associé à des critères mesurables ; la simple mention « correspondre à l’échantillon approuvé » est trop subjective pour une production à grande échelle. masque en silicone programme.
La préparation à la fabrication n’est pas atteinte dès que le premier échantillon semble satisfaisant. Elle l’est lorsque le fournisseur est capable de reproduire systématiquement ce même résultat, avec des contrôles documentés. Une démarche rationnelle consiste en un examen de conception, un essai d’outillage, des échantillons techniques, un pilotage limité, puis seulement une mise en production officielle accompagnée de registres d’inspection convenus.
À chaque étape, consigner les points ouverts tels que les bavures sur les bords, l’alignement des LED, les odeurs, la couleur, l’ajustement ou le routage des câbles. Attribuer à chacun un responsable, une action corrective et une méthode de vérification ultérieure. Cette démarche est moins spectaculaire qu’un examen de conception industrielle, mais elle protège la marque contre les variations récurrentes après le lancement.
Un partenaire OEM et ODM peut prendre en charge la personnalisation des fonctions, de l’apparence et de l’emballage des appareils de beauté domestiques. Pour les acheteurs, il est essentiel d’engager rapidement une discussion constructive en partageant dès le départ l’usage prévu, le marché cible, la configuration lumineuse souhaitée, les attentes en matière de nettoyage et les exigences liées à la marque. Cela permet à l’usine d’évaluer la faisabilité technique avant que les coûts et les délais ne soient définitivement arrêtés.
| Mise au point | Contrôle enregistré |
|---|---|
| Lot de matière | Libération par lot du fournisseur |
| Pigment | Vérification de la couleur et des additifs |
| MÉLANGE | Vérification du dosage et du mélange |
| Cavité du moule | Examen du remplissage et du dégazage |
| Ligne de séparation | Limite d’acceptation des éclats |
| Zone mince | Plan de mesure de l’épaisseur |
| Ouverture faciale | Vérification des dimensions de la découpe |
| Guérir | Enregistrement de la température et du temps |
| Cavité à LED | Vérification de l’alignement optique |
| Chemin du circuit | Contrôle du dispositif de guidage des câbles |
| Sortie du connecteur | Essai de flexion et de décharge de contrainte |
| Surface | Inspection de la contamination et des bords |
| Adapté | Évaluation de la symétrie et de la capacité de récupération |
| Assemblée | Vérification du fonctionnement de l’éclairage |
| Emballage | Vérification de l’identification et de la traçabilité |
| Modifier | Dossier d’approbation technique |
Avant d’approuver un masque en silicone projet, demander des réponses claires à ces questions :
Une routine disciplinée masque en silicone le programme de fabrication harmonise le comportement des matériaux, la conception des outillages, l’intégration électronique et la vérification de la qualité dès la première revue de conception. Lorsque ces contrôles sont définis en amont, l’usine et la marque peuvent se concentrer sur la reproductibilité, plutôt que sur la correction d’incidents évitables une fois la production lancée.

2026/10/30
Découvrez pourquoi le développement interne des moules permet à un fabricant de dispositifs de beauté à radiofréquence d’améliorer la cohérence des produits, la rapidité des itérations, le contrôle des outillages et la préparation à la production.

2026/10/30
Découvrez comment vérifier les capacités de recherche et développement (R&D) et de prototypage d’un fabricant d’appareil de beauté à radiofréquence à l’aide de flux de travail techniques pratiques et de listes de contrôle d’audit.

2026/10/30
Découvrez les facteurs qui déterminent la quantité minimale de commande (QMC) lors du choix d’un fabricant d’appareils de beauté à radiofréquence, et apprenez à planifier une première commande à risque réduit, équilibrant plateforme et personnalisation.

2026/10/30
Utilisez cette liste de contrôle d’évaluation des fabricants d’appareils de beauté à radiofréquence pour comparer les preuves de sécurité, les capacités OEM et ODM, le contrôle qualité et la préparation au lancement.

2026/10/30
Découvrez comment la technologie rend les soins de beauté à domicile plus guidés, plus réguliers et mieux informés — ainsi qu’une liste de vérification pratique pour choisir judicieusement vos appareils.

2026/10/30
Découvrez comment l’IA et les appareils intelligents façonnent l’avenir de la beauté grâce à des routines réactives, des instructions claires, une conception fiable et des soins contrôlés par l’utilisateur.

Idéal pour les routines quotidiennes de soins du visage, offrant des solutions beauté faciles à utiliser à domicile.

Parfait pour les traitements fréquents en spas et salons, améliorant l’expérience client et les résultats obtenus.

Équipe les dermatologues d’appareils avancés destinés aux séances professionnelles de thérapie cutanée.

Propose des solutions innovantes pour les massages et la détente du corps entier, grâce à des appareils domestiques.

Intègre des technologies anti-âge visant à réduire les rides et à stimuler la vitalité cutanée.

Appareils spécialisés pour une épilation sûre et efficace, adaptés à une utilisation à domicile ou en clinique.

Nos clients adorent les appareils beauté Perfect Idea. Qualité, emballage et résultats sont tous remarquables. Nous avons constaté une augmentation des ventes répétées après avoir intégré leurs nettoyants pour le visage à notre gamme. Leur équipe d’assistance est réactive et fiable.

Perfect Idea apporte innovation et fiabilité aux appareils de beauté domestiques. Notre collaboration a permis d’introduire leurs outils de massage auprès des femmes japonaises, améliorant la satisfaction client et renforçant la confiance dans notre marque à travers la région.

Nous avons collaboré avec Shenzhen Perfect Idea Tech pour leur équipement de beauté. La livraison a été rapide et chaque produit correspondait à nos attentes. Leurs masseurs destinés à un usage domestique rencontrent un grand succès auprès des salons locaux et des utilisateurs particuliers.

L’emballage élégant et le design attrayant distinguent Perfect Idea. Les consommateurs français apprécient les instructions simples et les résultats visibles. La communication était efficace et les commandes arrivaient systématiquement à temps.

Les dispositifs de soins personnels pour usage domestique de Perfect Idea sont devenus un favori chez nos clients. La gamme d’appareils de beauté allie qualité et prix raisonnable, et la formation technique dispensée à notre personnel a facilité l’intégration.

Nous avons sélectionné Perfect Idea pour notre gamme de produits de beauté et avons reçu des retours très positifs de la part de nos clients. Les produits sont faciles à promouvoir en ligne et le service client est fiable et utile.
