 EN
Cuidado facial para el hogar
Ideal para rutinas diarias de cuidado facial, ofreciendo soluciones de belleza sencillas de usar en el hogar.

2026/10/26
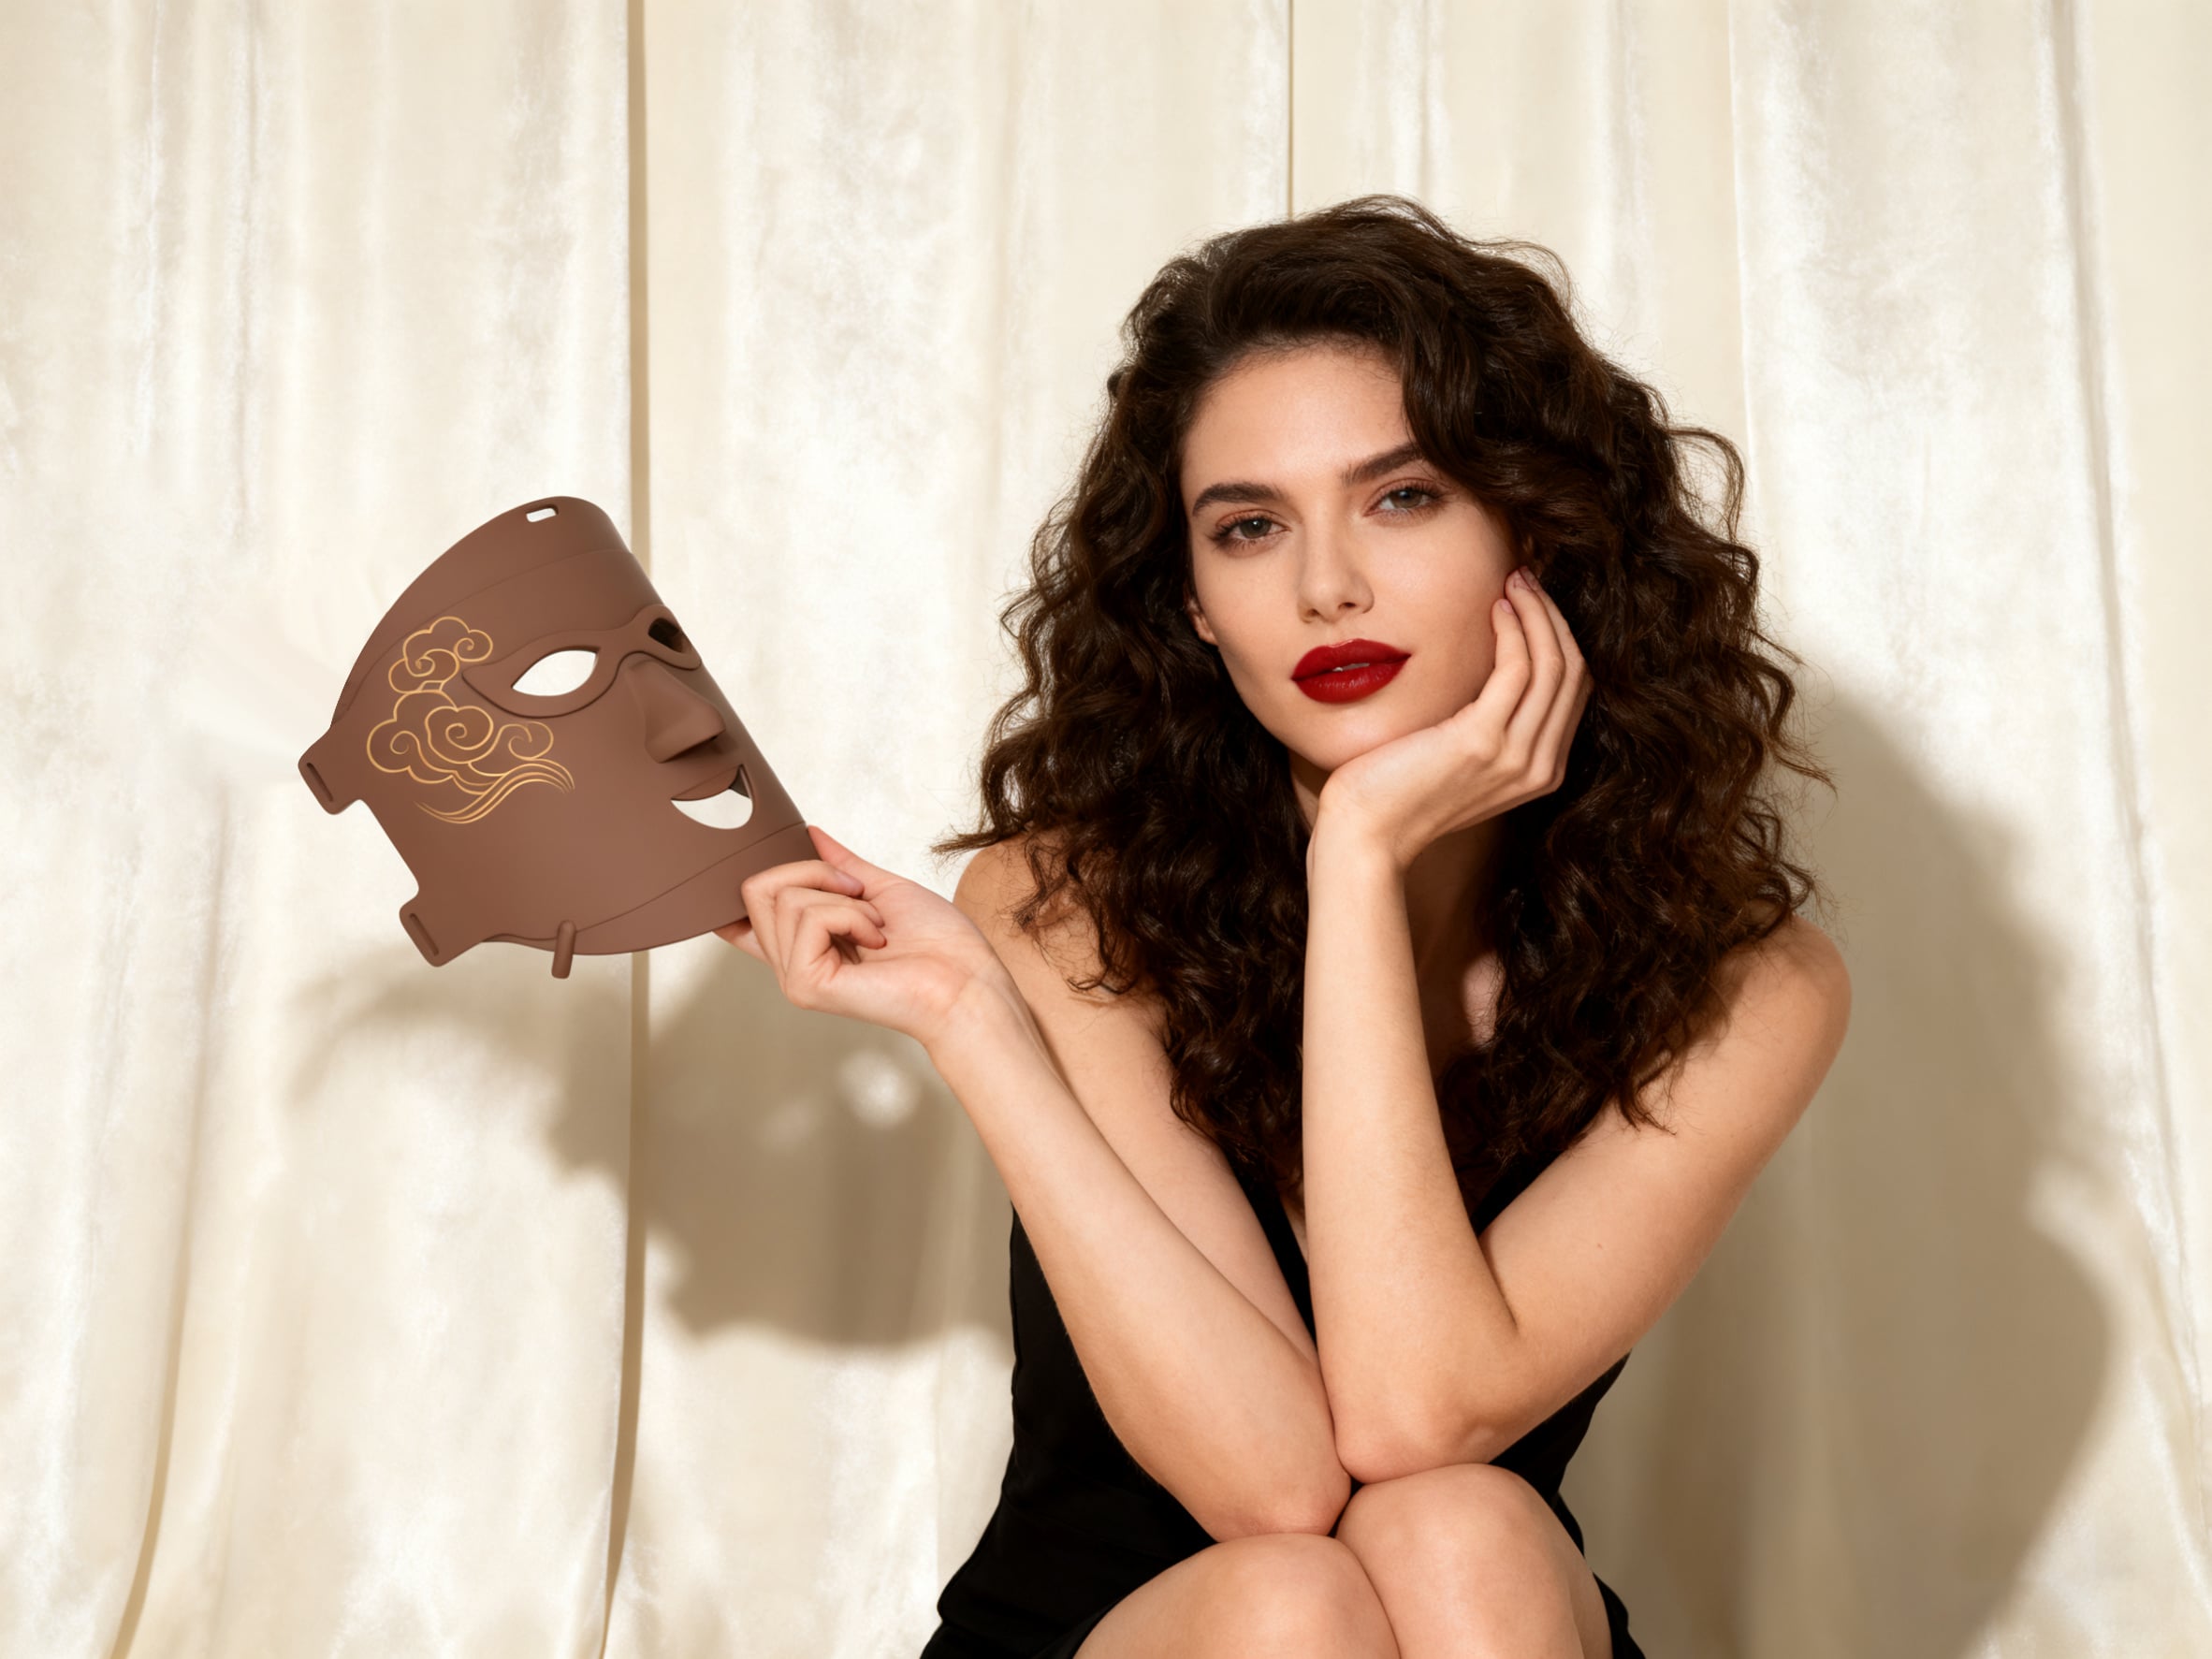
Para una marca que adquiere una máscara de silicona para cuidado cutáneo con LED, el material es solo la parte visible de la decisión. Una forma facial flexible puede lucir excelente en una muestra, pero volverse difícil de ensamblar, inconsistente en el ajuste o poco fiable alrededor de los componentes electrónicos integrados cuando se escala la producción. Desde la perspectiva de un comprador internacional, la pregunta útil no es simplemente si una fábrica puede moldear silicona, sino si dicha fábrica controla toda la cadena: trazabilidad del material, diseño del molde, curado, integración de LED, inspección y control de cambios.
Bien fabricado máscara de silicona es, por tanto, un sistema y no una sola pieza moldeada. Los siguientes puntos de control de fabricación ayudan a los equipos de marca a transformar un concepto atractivo en una especificación de producto repetible.
«Silicona» describe una familia de materiales, no una receta universal. Antes de iniciar la fabricación de los moldes, acuerde la finalidad prevista para el consumidor, la duración del contacto con la piel, el método de limpieza, el color, la textura, los requisitos de transparencia y la compatibilidad con LED, cables, adhesivos y correas. Estas decisiones orientan la selección de caucho de silicona líquida (LSR), caucho de silicona sólido, pigmentos y cualquier proceso de curado posterior.
Para un contacto con la piel máscara de silicona , el proveedor debe ser capaz de identificar la categoría del material, los registros por lote, el control de pigmentos o aditivos y la documentación disponible del proveedor del material. Si un producto realizará afirmaciones médicas o ingresará a una vía regulada, se debe definir un plan de evaluación para el dispositivo terminado y sus condiciones previstas de contacto. Una etiqueta de material, por sí sola, no sustituye una evaluación específica del producto.
Aquí existe un compromiso práctico: una formulación más blanda puede mejorar el ajuste facial, mientras que una formulación más rígida facilita la manipulación y el ensamblaje. La elección adecuada depende de la geometría de la máscara, su disposición óptica y la experiencia de usuario objetivo de la marca, no de una afirmación genérica según la cual una dureza determinada sea universalmente preferible.
Las máscaras faciales suelen combinar amplias zonas delgadas con aberturas para los ojos, la nariz y la boca. Estas características imponen exigencias poco comunes a las herramientas. La ubicación de las entradas de material, la longitud de flujo, el equilibrio de la cavidad, las ventilaciones, la colocación de la línea de separación y la expulsión influyen todas en si la pieza moldeada máscara de silicona se llena de forma uniforme y se libera sin deformarse.
Con el moldeo por inyección de LSR, se dosifican y mezclan dos componentes antes de que el material ingrese a un molde calentado. Eso convierte el control de la relación, la gestión del aire, el comportamiento de la inyección y las condiciones de curado en parte del plan de calidad. Una ventilación deficiente puede dejar aire atrapado o bordes incompletos; un control deficiente del rebosamiento puede generar un acabado irregular alrededor de recortes faciales delicados; y un soporte inadecuado en una zona delgada puede provocar variaciones tras el desmoldeo.
Pida al fabricante que revise el diseño para su capacidad de fabricación antes de fabricar las herramientas de producción. Dicha revisión debe identificar las dimensiones críticas, las superficies estéticas, los bordes sensibles al rebosamiento, la validación prevista de la contracción y el método de inspección para cada característica. Es más económico perfeccionar una entrada de material o una característica de ubicación en esta etapa que compensarla posteriormente con trabajo manual.
Para un producto cosmético LED, el máscara de silicona no se puede evaluar de forma independiente del motor de luz. Las placas LED, los circuitos flexibles, las lentes o difusores, los conectores y la protección contra tensión deben mantenerse correctamente ubicados mientras la máscara se flexiona. El plan de fabricación debe definir cómo se posicionan los componentes antes de la encapsulación o el ensamblaje, qué impide su desplazamiento durante el curado y cómo se protegen las salidas de los cables frente a dobleces repetidos.
Un hábito útil consiste en separar lo que debe controlar el molde de lo que debe controlar el dispositivo de ensamblaje. El molde puede definir la geometría de la silicona y las cavidades; es posible que se necesite un dispositivo para sujetar los módulos LED, alinear las aberturas ópticas o mantener el recorrido de los cables durante un proceso secundario. Una estrategia clara de referencia ayuda a evitar una situación en la que cada pieza esté individualmente «dentro de la tolerancia», pero los LED queden descentrados respecto a las aberturas faciales.
No asuma que una apariencia sellada demuestra un ensamblaje duradero. Defina pruebas de tracción, flexión, iluminación y visuales que reflejen el manejo y la limpieza normales. Si se utilizan adhesivos, recubrimientos o insertos, valide su compatibilidad con el sistema de silicona elegido y con las temperaturas y exposiciones a limpieza previstas para el producto.
El curado convierte el material sin curar en el elastómero terminado; por lo tanto, el tiempo y la temperatura deben controlarse como parámetros de producción, no como ajustes secundarios. La ventana aceptable depende de la formulación seleccionada, la geometría, las herramientas y la carga. Un proceso que funciona bien en una prueba corta puede comportarse de forma distinta cuando las cavidades operan de forma continua o cuando cambian las condiciones ambientales.
Para cada máscara de silicona , documente la temperatura aprobada del molde, el tiempo de curado, la proporción de mezcla, la trazabilidad por lote y cualquier requisito de poscurado. A continuación, vincule esos registros con los resultados de inspección. Esto crea un ciclo de retroalimentación útil: si se observan cambios en la blandura, el olor, el color, el ajuste o el acabado superficial, la fábrica puede investigar un registro de proceso definido en lugar de depender de la memoria.
También vale la pena confirmar cómo gestiona el proveedor la coincidencia de colores y los cambios de lote. Pequeñas diferencias en los pigmentos pueden ser evidentes en una superficie facial grande, y una sustitución de material puede afectar tanto la apariencia como el comportamiento durante el ensamblaje. Los cambios deben revisarse y aprobarse mediante un proceso controlado, especialmente después de que se hayan aprobado las muestras.
Un plan de inspección en producción debe incluir más que una simple comprobación visual rápida. Defina controles de entrada para silicona, componentes electrónicos y embalaje; controles en proceso para moldeo y ensamblaje; y comprobaciones del producto terminado que reflejen el uso real de la máscara.
Los límites de aceptación deben acordarse en la especificación, no improvisarse en la línea. Si una marca dispone de una muestra de referencia, esta debe ir acompañada de criterios medibles; simplemente indicar «igualar la muestra aprobada» es demasiado subjetivo para una producción en alta volumetría. máscara de silicona programa.
La preparación para la fabricación no se logra cuando la primera muestra luce bien. Se logra cuando el proveedor puede reproducir sistemáticamente el mismo resultado mediante controles documentados. Un camino razonable consiste en la revisión del diseño, la prueba de las herramientas, las muestras de ingeniería, una fase piloto limitada y, solo entonces, la liberación para producción con registros de inspección acordados.
Durante cada etapa, registrar los temas pendientes, como rebabas en los bordes, alineación de los LED, olor, color, ajuste o recorrido de los cables. Asignar un responsable, una acción correctiva y un método de verificación posterior. Esto resulta menos llamativo que una revisión de diseño industrial, pero protege a la marca frente a variabilidad recurrente tras el lanzamiento.
Un socio OEM y ODM puede ofrecer soporte para la personalización de funciones del producto, apariencia y empaque en dispositivos de belleza para el hogar. Para los compradores, es fundamental iniciar una conversación productiva compartiendo desde temprano el uso previsto, el mercado objetivo, la configuración deseada de luz, las expectativas de limpieza y los requisitos de marca. Esto permite que la fábrica evalúe la viabilidad del proceso antes de que se definan el costo y el cronograma.
| Enfoque | Control registrado |
|---|---|
| Lote de material | Liberación de lote por el proveedor |
| Pigmento | Verificación del color y de los aditivos |
| Mezclando | Verificación de dosificación y mezcla |
| Cavity del Molde | Revisión de llenado y purgado |
| Línea de separación | Límite de aceptación de destello |
| Zona delgada | Plan de medición de espesores |
| Apertura facial | Verificación de las dimensiones del recorte |
| Curar | Registro de temperatura y tiempo |
| Cavidad LED | Verificación del alineamiento óptico |
| Recorrido del circuito | Control del dispositivo de enrutamiento de cables |
| Salida del conector | Prueba de flexión y protección contra tensiones |
| Superficie | Inspección de contaminación y bordes |
| Fit | Evaluación de la simetría y la recuperación |
| Ensamblaje | Comprobación funcional de la iluminación |
| Empaque | Comprobación de identificación y trazabilidad |
| Cambio | Registro de aprobación de ingeniería |
Antes de aprobar un máscara de silicona proyecto, solicite respuestas claras a estas preguntas:
Una disciplinada máscara de silicona el programa de fabricación alinea el comportamiento de los materiales, el diseño de las herramientas, la integración electrónica y la verificación de calidad desde la primera revisión de diseño. Cuando esos controles se definen desde una etapa temprana, la fábrica y la marca pueden centrarse en la repetibilidad, no en corregir problemas evitables una vez que comienza la producción.

2026/10/30
Descubra por qué el desarrollo interno de moldes ayuda a un fabricante de dispositivos de belleza RF a mejorar la coherencia del producto, la velocidad de iteración, el control de herramientas y la preparación para la producción.

2026/10/30
Aprenda cómo verificar las capacidades de I+D y prototipado de un fabricante de dispositivos de belleza con RF mediante flujos de trabajo de ingeniería prácticos y listas de verificación para auditorías.

2026/10/30
Descubra qué factores determinan el MOQ al elegir un fabricante de dispositivos de belleza con radiofrecuencia y cómo planificar un primer pedido con menor riesgo, equilibrando plataforma y personalización.

2026/10/30
Utilice esta lista de verificación para evaluar al fabricante de dispositivos de belleza con radiofrecuencia y comparar las pruebas de seguridad, la capacidad OEM y ODM, el control de calidad y la preparación para el lanzamiento.

2026/10/30
Descubra cómo la tecnología hace que la belleza en el hogar sea más guiada, constante e informada, además de una lista de verificación práctica para elegir dispositivos con criterio.

2026/10/30
Descubre cómo la IA y los dispositivos inteligentes moldean el futuro de la belleza mediante rutinas adaptativas, orientación clara, diseño fiable y cuidado controlado por el usuario.

Ideal para rutinas diarias de cuidado facial, ofreciendo soluciones de belleza sencillas de usar en el hogar.

Perfecto para tratamientos frecuentes en spas y salones, mejorando la experiencia y los resultados de los clientes.

Apoya a los dermatólogos con dispositivos avanzados para sesiones profesionales de terapia cutánea.

Ofrece soluciones innovadoras para masajes y relajación de todo el cuerpo con dispositivos para uso doméstico.

Incorpora tecnologías antienvejecimiento para ayudar a reducir las arrugas y estimular la vitalidad cutánea.

Dispositivos especializados para depilación segura y eficaz, aptos tanto para uso doméstico como clínico.

A nuestros clientes les encantan los dispositivos de belleza Perfect Idea. La calidad, el empaque y los resultados son sobresalientes. Observamos un aumento en las ventas repetidas tras incorporar sus limpiadores faciales a nuestra línea de productos. Su equipo de soporte es ágil y confiable.

Perfect Idea aporta innovación y confiabilidad a los electrodomésticos de belleza para uso doméstico. Nuestra colaboración introdujo sus herramientas de masaje entre las mujeres japonesas, lo que elevó la satisfacción del cliente y fortaleció la confianza en nuestra marca en toda la región.

Establecimos una alianza con Shenzhen Perfect Idea Tech para su equipamiento de belleza. El envío fue rápido y todos los productos cumplieron nuestras expectativas. Sus masajeadoras para uso doméstico son especialmente populares entre los salones locales y los usuarios particulares.

El elegante embalaje y el atractivo diseño hacen que Perfect Idea destaque. Los consumidores franceses valoran las instrucciones sencillas y los resultados visibles. La comunicación fue eficiente y los pedidos siempre llegaron a tiempo.

Los dispositivos personales para uso doméstico de Perfect Idea se han convertido en un favorito entre nuestros clientes. La línea de dispositivos de belleza ofrece calidad a un precio razonable, y la formación técnica para nuestro personal facilitó su incorporación.

Seleccionamos Perfect Idea para nuestra cartera de productos de belleza y hemos recibido comentarios muy positivos de nuestros clientes. Los productos son fáciles de comercializar en línea y el soporte al cliente es fiable y útil.
