 EN
ホームスキンケア
日常的なフェイシャルケアに最適。自宅で簡単に使える美容ソリューションを提供します。

2026/10/15
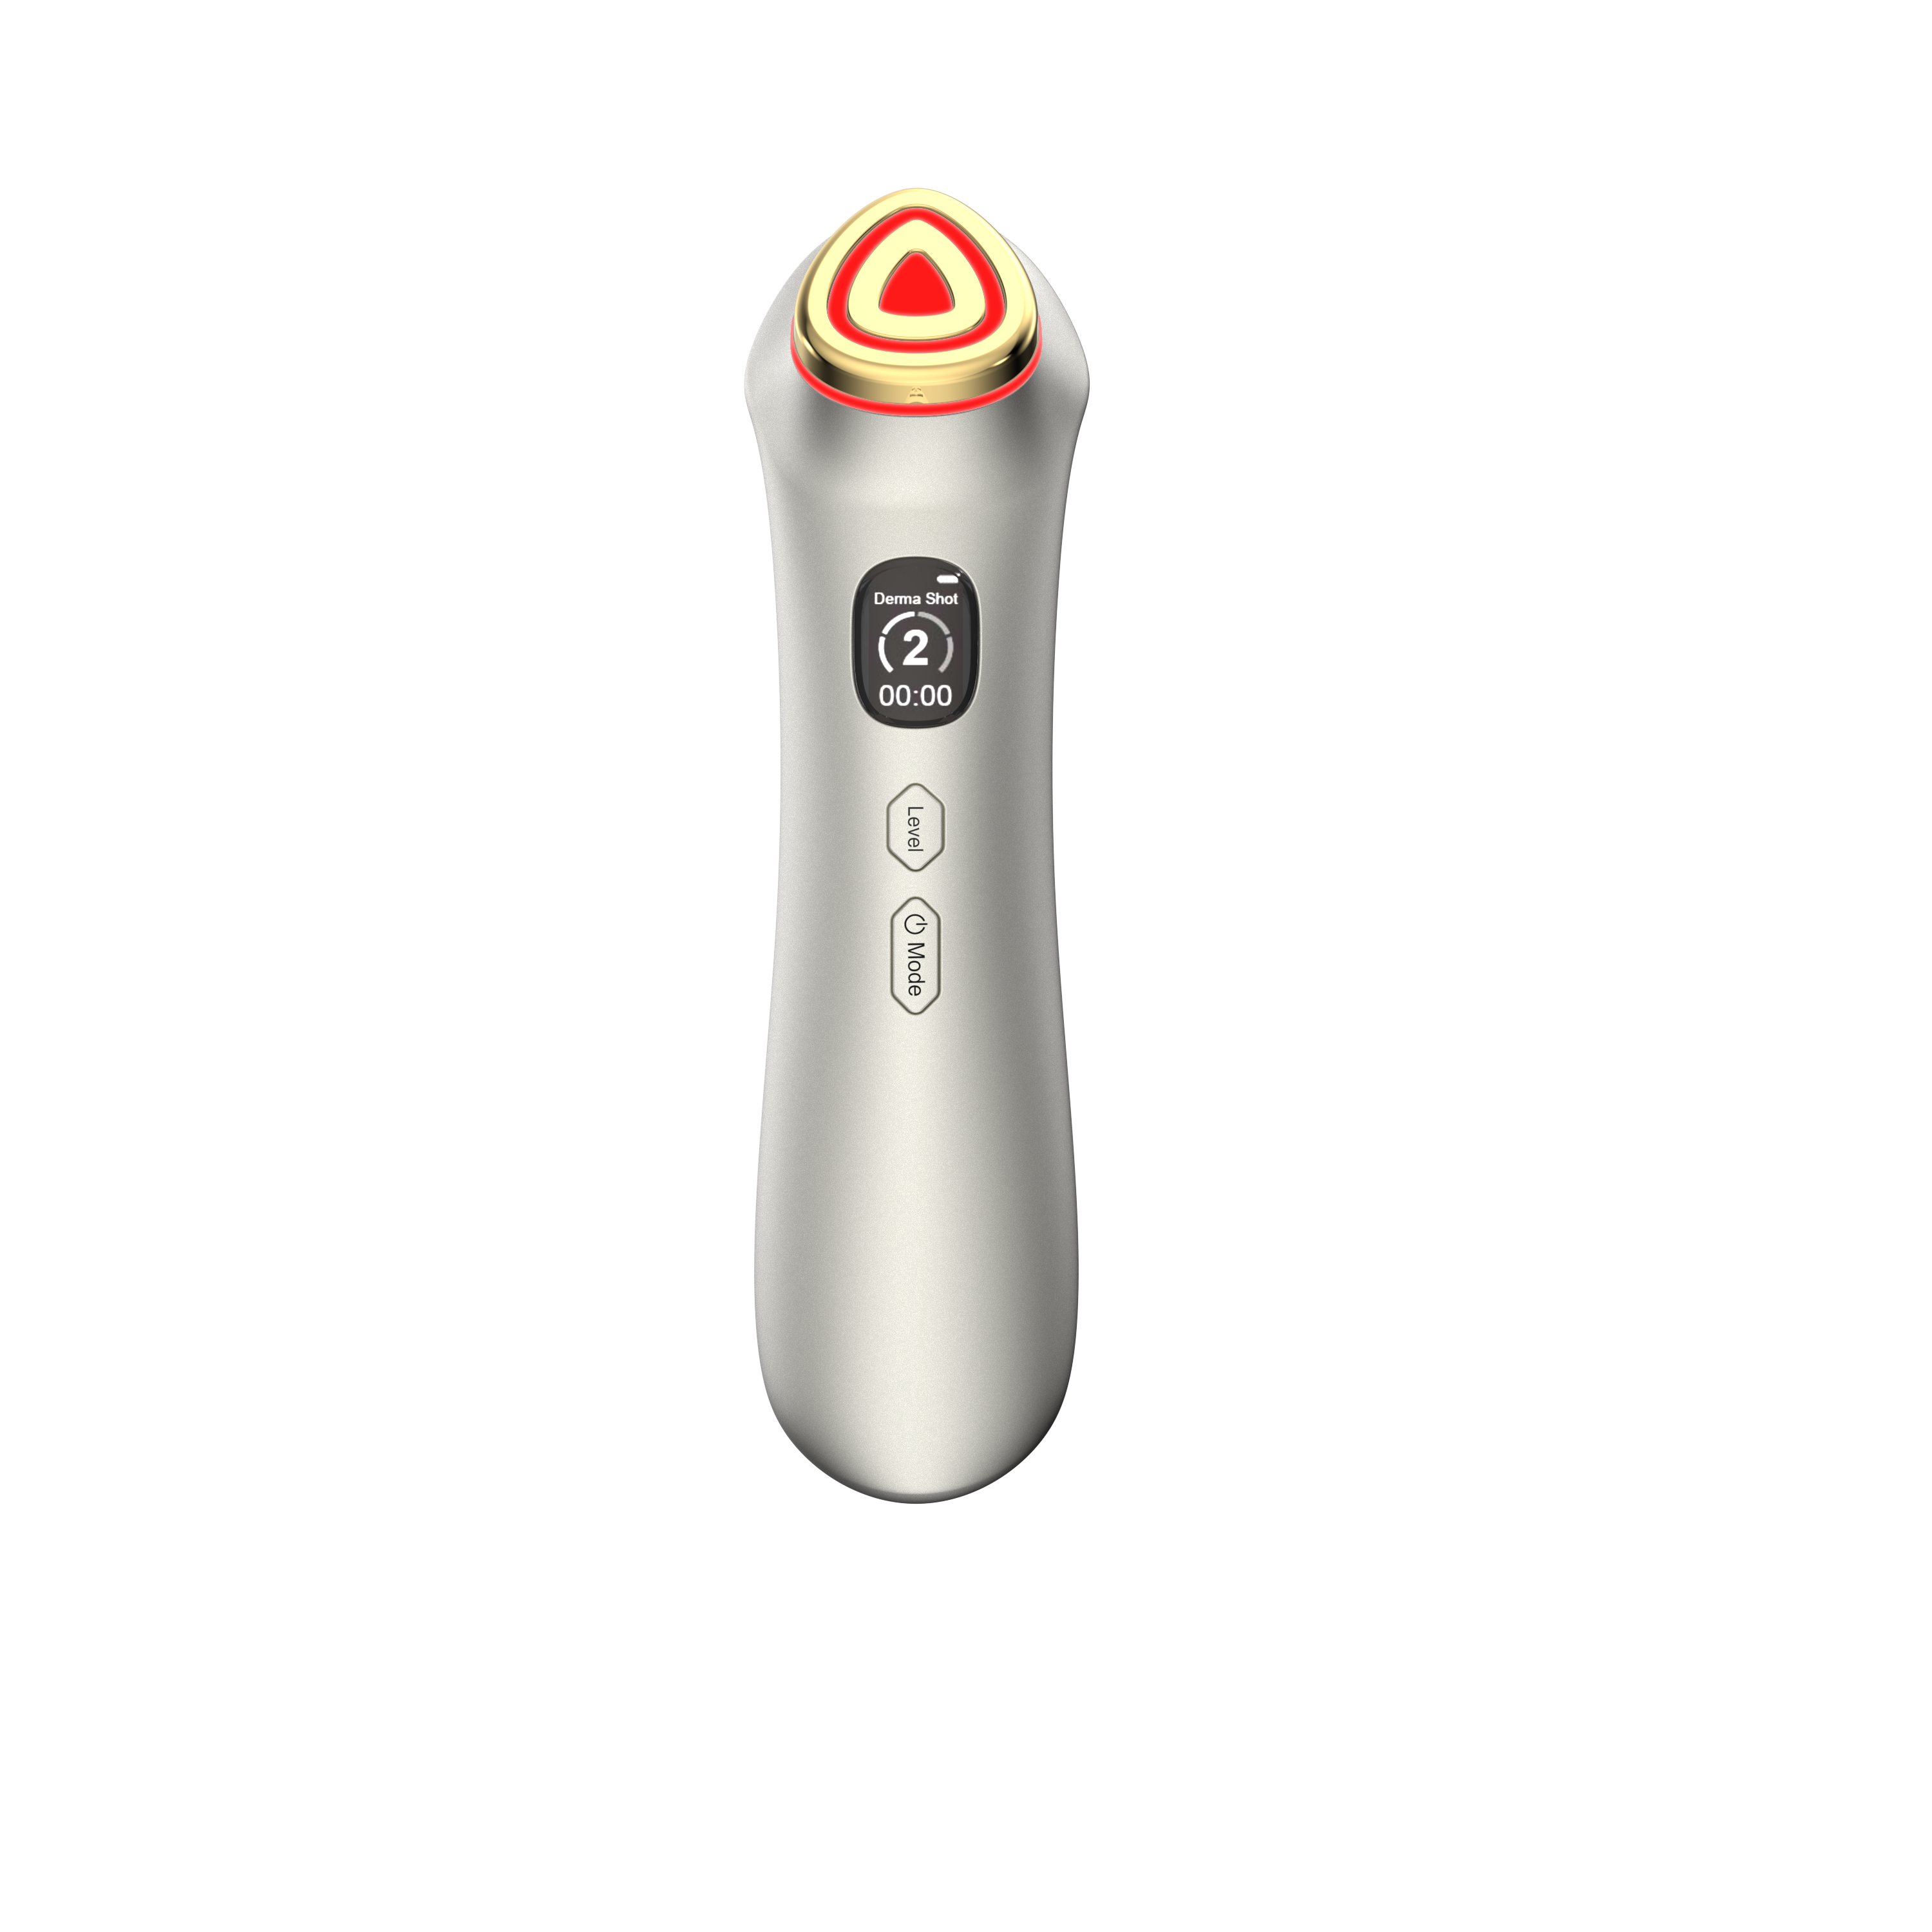
国際的な美容ブランドにとって、最も適したパートナーは、単に提示された単価が最も安い企業とは限りません。 Rf 美容器メーカー メーカーもアセンブラーも、完成品を納入することは可能ですが、製品の品質に関する同じ範囲を管理しているわけではありません。実際には、製品が市場に出た後、仕様書、工程管理、試験方法、記録、是正措置といった各要素を誰が責任を持って管理・運用するのかという点が重要です。
バイヤーの立場から見ると、真のRF美容機器メーカーは、設計上の選択肢と部品承認、生産条件設定、最終出荷検査を一貫して結びつけることができるため、原則としてより高い品質管理能力を有しています。ただし、この優位性は、工場がその根拠となる証拠を示すことができる場合にのみ意味を持ちます。一方、成熟し、仕様が厳密に定義された製品については、十分な能力を持つアセンブラーも現実的な選択肢となり得ますが、その場合にはバイヤーがより厳格な検証計画を策定・実施する必要があります。
メーカーは通常、設計・開発、サプライヤーの資格審査、製造工程の定義、生産、検査を担当します。主要なサブアセンブリについては自社で製造する場合もあれば、認定済みサプライヤーを通じて管理する場合もあります。アセンブラは、完成品または半完成品の部品を受領し、部品表(BOM)に基づいて組立を行い、合意された検査を実施します。実際には、これらの役割の境界は曖昧であり、バイヤーはマーケティング用語ではなく、実際の責任範囲を評価すべきです。
| 制御エリア | メーカー方式 | アセンブラ方式 | バイヤーからの質問 |
|---|---|---|---|
| 設計変更 | 設計検証および生産指示への変更を関連付けることができます。 | 行動を起こす前に、上流工程からの承認が必要になる場合があります。 | 部品の代替について誰が承認し、記録するか? |
| 入荷部品 | 受入基準を定義し、認定済みサプライヤーを管理できます。 | 納入品の検査は行えますが、供給元の品質に対する影響力は限定的です。 | どの部品が検査・抜取検査の対象となるか、あるいは証明書による受入とするか? |
| 工程設定 | 自社で作業指示書、治具、工程検証を実施可能。 | 提供された組立手順に従うことが一般的。 | トルク、接着剤の硬化、溶接、電気試験の設定を誰が管理していますか? |
| 不適合品 | 不具合を設計、部品、または製造工程まで遡って特定可能。 | 組立工程でのみ問題を抑制できる場合がある。 | 根本原因分析および是正措置を誰が主導していますか? |
RF製品は、電子回路、熱的挙動、肌に触れる素材、筐体、電源管理、およびユーザーガイドといった要素から構成されます。外観検査ではすべての製品が均一に見える場合でも、実際には電気的特性、温度制御、肌との接触品質、あるいはバッテリー性能にばらつきが生じることがあります。そのため、「全数検査済み」という表現だけにとどまらず、何を検査しているのか、どの受入基準に基づいて検査しているのか、どのような校正済み測定機器を用いているのか、そしてその検査結果がどの製造ロットに紐づけられているのかを確認することが重要です。
家庭用または業務用の肌ケア家電については、IEC 60335-2-115:2021が有用な規格スクリーニングの参考となります。この規格は、肌ケアを目的とした電気機器に関する要求事項を定めています。ただし、すべてのRF製品が同一の規制ルートに従うわけではありません。製品の想定用途、宣伝文句、および販売対象市場が、適用される規制要件を左右します。調達における重要な教訓は、量産開始前に、製品仕様、安全性評価、試験計画、および販売先市場の規制要件を相互に整合させることです。
RF美容器メーカーは、筐体、電極、ケーブル、バッテリー、制御基板などの変更案を量産ラインに投入する前に確認できます。これにより、変更が現場での不具合になる前に試作や検証を実施できます。一方、組立業者を利用する場合、ブランド側は設計元および部品サプライヤーと個別に調整する必要があり、変更管理が遅れやすく、可視性も低くなります。
シンプルなトレーサビリティマップ(購入ロット、入荷検査記録、製造日、生産ラインまたは作業台、主要な試験記録、最終出荷判断)を依頼してみてください。確立されたロット品質管理システムを持つメーカーであれば、こうした記録がどのように関連付けられているかを明示できることが多いです。後日苦情が発生した際には、この関連性こそが、汎用的な検査報告書よりもはるかに有用です。
歩留まりが低下したり、機能試験に不合格が出たりした場合、最も優れたサプライヤーは原因を特定し、影響を受けたロットを隔離し、工程を是正し、その結果を文書化できます。製造業者であっても不良が発生する可能性はありますが、最大のメリットは、明確な責任範囲と根拠に基づく情報により、問題の調査が容易になり、再発防止が進む点にあります。
製品設計が安定しており、ブランド側が技術仕様全体を完全に所有し、承認済みの部品調達先が確定している場合には、アセンブラの採用が適しています。また、アセンブラが専用の治具を備え、訓練された作業員を擁し、検証済みの最終検査体制を持ち、不適合品の受入拒否権限を明確に有している場合にも有効です。ただし、この選択肢のトレードオフとして、ブランド側が、本来であれば製造業者が担うべきインターフェースを積極的に管理する必要が生じます。
このモデルは、契約書に材料の代替、設計変更の承認、試作サンプルの保管、試験データの提出、再加工の上限値、および顧客クレームに対する責任範囲が明記されている場合のみ選択してください。これらの管理措置がなければ、量産開始後のコスト削減が、かえって高額な費用を招く可能性があります。
認証は有用な指標となる場合がありますが、製品固有の証拠に取って代わるものではありません。ISO 13485:2016は、医療機器に関与する組織のための品質マネジメントシステムの枠組みを提供するものであり、製品の分類や宣伝内容によって適用が求められる場合には関連性がありますが、すべての消費者向け美容機器に対して自動的に適用されるわけではありません。同様に、試験報告書やマークについては、対象モデル、構成、想定用途、試験機関、発行日、および対象市場範囲が正確に記載されているかを確認してください。また、その主張の根拠となる管理下文書の提示も依頼してください。
新規のプライベートラベルRFプログラムにおいては、エンジニアリングへの関与、サプライヤーの統制、文書化された試験、責任ある是正措置を実証できる場合、メーカーが一般的にリスクの少ない出発点となります。こうした要素が揃えば、ブランド側が管理すべき引き渡し回数が少なくなります。一方、完成度の高い設計については、技術ファイルをブランドが保有し、詳細な品質契約を厳格に履行させる前提で、高度なディシプリンを持つアセンブラーでも十分な成果を提供できます。
最も確実な調達判断は、ラベル(呼称)ではなく、証拠に基づくものです。候補者を同一の監査チェックリストで比較し、代表的なロットから記録資料の提出を依頼し、契約書には品質責任の所在を明確に定めましょう。こうした質問を歓迎するサプライヤーほど、製品の一貫性、消費者の信頼、およびブランドの長期的な品質コストの保護に貢献してくれる可能性が高いのです。

2026/10/30
RF美容機器メーカーが自社金型開発を導入することで、製品の一貫性・改良スピード・金型・治具の管理・量産準備状況のすべてが向上する理由をご覧ください。

2026/10/30
実践的なエンジニアリングワークフローと監査チェックリストを活用して、RF美容機器メーカーの研究開発(R&D)および試作能力をどう評価するかを学びます。

2026/10/30
RF美容機器メーカーを選定する際のMOQを左右する要素と、プラットフォーム機能とカスタマイズのバランスを取りながらリスクを抑えた初回発注を計画する方法について解説します。

2026/10/30
このRF美容機器メーカー評価チェックリストを活用し、安全性の根拠、OEM・ODM対応能力、品質管理、および製品投入 readiness(市場投入準備状況)を比較検討してください。

2026/10/30
テクノロジーが、自宅での美容ケアをよりガイド付き・継続的・情報に基づいたものにしている様子をご覧ください。さらに、デバイスを賢く選ぶための実用的なチェックリストもご用意しています。

2026/10/30
応答型のケアルーティン、明確なガイドライン、信頼性の高いデザイン、ユーザー主導のケア――AIとスマートデバイスが、美の未来をどう形づくるかを探ります。

日常的なフェイシャルケアに最適。自宅で簡単に使える美容ソリューションを提供します。

スパやサロンでの頻繁な施術にぴったり。顧客の満足度と施術効果を高めます。

皮膚科医向けに、専門的な皮膚療法セッションをサポートする高度な機器を提供します。

家庭用デバイスによる全身マッサージとリラクゼーションのための革新的なソリューションを実現します。

エイジングケア技術を搭載し、シワの低減や肌のハリ・ツヤの向上をサポートします。

家庭でもクリニックでも安全かつ効果的に使用できる、脱毛専用デバイスです。

お客様から『パーフェクト・アイデア』の美容機器には大変好評をいただいております。品質・パッケージ・使用感のすべてが優れており、当社の商品ラインナップに同社のフェイシャルクレンザーを追加したところ、リピート購入が大幅に増加しました。また、同社のサポートチームは迅速かつ信頼性が高いと評価されています。

Perfect Ideaは、家庭用美容機器に革新性と信頼性をもたらします。当社との共同プロジェクトを通じて、同社のマッサージツールを日本女性に紹介し、顧客満足度の向上と地域全体におけるブランド信頼性の拡大を実現しました。

当社は深セン・パーフェクト・アイデア・テック社の美容機器を取り扱うパートナー企業です。出荷は迅速で、すべての製品が期待通りの品質でした。特に家庭用マッサージャーは、地元のサロンや一般家庭ユーザーから高い人気を博しています。

洗練されたパッケージと魅力的なデザインにより、Perfect Ideaは他社製品と一目で区別されます。フランスの消費者は、わかりやすい取扱説明書と目に見える効果を高く評価しています。また、コミュニケーションは円滑で、注文は常に期日内に確実に到着しています。

Perfect Ideaの家庭用パーソナルケア機器は、当社の顧客から絶大な支持を得ています。美容機器ラインナップは、高品質でありながら手頃な価格を実現しており、スタッフ向けの技術研修も充実していたため、導入もスムーズに行えました。

当社の美容製品ラインナップにパーフェクト・アイデア社の製品を採用し、お客様から非常に好評を得ています。オンラインでの販売も容易で、カスタマーサポートも信頼性が高く、的確な対応が可能です。
